Kaplama Kurumasında Eşitsizliğe Neden Olan Nedir?
Düzensiz kaplama kurutma, umut verici bir üretim partisini hayal kırıklığı yaratan bir tutarsız levha yığınına dönüştürebilir. Bazı parçalar kurutucudan çok ıslak çıkarken, diğerleri kırılgan hale gelir veya çatlaklar oluşturur. Shandong Shine Machinery olarak, tutarlı kurutmanın nem değişiminin ardındaki sorunları anlamakla başladığına inanıyoruz. Hammaddeleri, hava akışını, sıcaklığı ve besleme hızını kontrol ederek üreticiler kaplama kalitesini iyileştirebilir ve atığı azaltabilir.
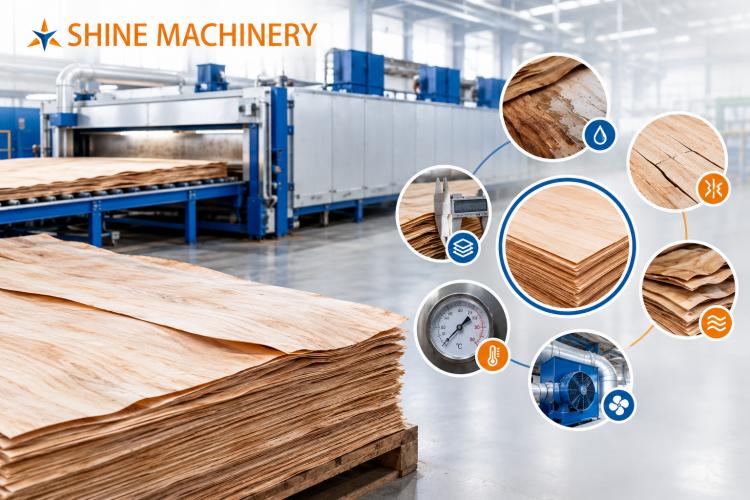
Düzensiz Başlangıç Nem İçeriği
Kurutma süreci, ıslak kaplama kurutucuya girmeden çok önce başlar. Farklı tomruklar, ahşap türleri ve soyma koşulları farklı başlangıç nem seviyeleri yaratır. Aynı tomruktan elde edilen levhalar bile suyu farklı hızlarda salabilir. Bu nedenle operatörler, gelen kaplamanın nem içeriğini kontrol etmeli ve kurutma koşullarını buna göre ayarlamalıdır.
Başlangıç Nemi Nasıl Kontrol Edilir
Kaplama levhalarını türe, kalınlığa ve başlangıç nemine göre ayırın.
Beklenmedik şekilde kuruyabilecek hasarlı levhaları çıkarın.
Partiler arasındaki nem farklılıklarını izleyin.
Hammadde koşulları değiştiğinde kurutma parametrelerini ayarlayın.
Ahşap Kaplama Kurutucusunda Yetersiz Hava Akışı
Sıcak hava, nemi kaplama yüzeylerinden uzaklaştırır. Ancak düzensiz hava akışı, sıcaklık doğru görünse bile düzensiz kurumaya yol açar. Tıkalı hava geçişleri, kirli filtreler ve kötü dengelenmiş fanlar bazı bölgelerin nemli kalmasına neden olabilir. Öte yandan, daha güçlü hava akışı diğer bölgeleri aşırı kurutabilir ve enerjiyi boşa harcayabilir.
Hava Sirkülasyonunu İyileştirin
Fanları, hava kanallarını ve sirkülasyon sistemlerini düzenli olarak kontrol etmenizi öneririz. Operatörler tek bir sıcaklık okumasına güvenmek yerine farklı kurutucu bölgelerini incelemelidir. Uygun hava dağılımı, her levhanın daha tutarlı ısı almasına yardımcı olur. Sonuç olarak üreticiler, enerji tüketimini basitçe artırmadan kurutma verimliliğini iyileştirebilir.
Yanlış Sıcaklık ve Kurutma Hızı
Daha yüksek sıcaklıklar her zaman daha iyi sonuçlar anlamına gelmez. Aşırı ısı, kaplama yüzeylerini çok hızlı kurutarak çatlaklara, kıvrılmalara veya kırılgan kenarlara neden olabilir. Çok düşük kalan sıcaklıklar, çekirdeği nemli bırakabilir ve üretim süresini uzatabilir. Doğru ayarlar ahşap türüne, levha kalınlığına, başlangıç nemine ve ekipman tasarımına bağlıdır.
Doğru Kurutma Koşullarını Bulun
Sıcaklık: Ahşap türüne uygun çalışma aralıklarını takip edin.
Besleme hızı: Nemin dışarı çıkması için yeterli süre tanıyın.
Hava nemi: Kurutucu içindeki sıcak ve nemli hava koşullarını izleyin.
Nihai nem: Bir sonraki üretim aşamasına uygun bir hedef belirleyin.
Deneyimlerimiz, dengeli ayarların genellikle agresif ısıtmadan daha iyi performans gösterdiğini göstermektedir. Küçük ayarlamalar, istikrarlı çıktıyı korurken kaplama kalitesini koruyabilir.
Tutarsız Kaplama Kalınlığı ve Besleme
Kalınlık farklılıkları başka bir yaygın kurutma zorluğu yaratır. İnce levhalar genellikle benzer koşullar altında kalın levhalardan daha hızlı nem kaybeder. Düzensiz besleme de hava akışını bozan boşluklar veya yığılmalar oluşturabilir. Sonuç olarak, bazı kaplama levhaları hedef nem seviyesine diğerlerinden önce ulaşır.
Tutarlılığı artırmak için operatörler soyma hassasiyetini ve kalınlığı düzenli olarak kontrol etmelidir. Ayrıca sabit bir besleme hızı korumalı ve gereksiz kesintilerden kaçınmalıdırlar. Tutarlı malzeme akışı, kurutma sürecinin öngörülebilir kalmasına yardımcı olur.
Kötü İstifleme ve Nem İzleme
Uygun olmayan elleçleme, kurutmadan önce ve sonra sorunlar yaratabilir. Sıkıca paketlenmiş kaplama yığınları hava hareketini kısıtlayabilirken, dikkatsiz depolama kuru levhaları nemli havaya maruz bırakabilir. Ayrıca, yalnızca birkaç levhayı kontrol etmek partideki nem farklılıklarını gizleyebilir. Güvenilir izleme, farklı konumlardan temsili numuneler gerektirir.
Daha İyi Bir Kalite Kontrol Rutini Oluşturun
Her partide birden fazla noktada kaplama nemini ölçün.
Kurutucu girişi ve çıkışındaki okumaları karşılaştırın.
Sıcaklığı, besleme hızını ve çalışma koşullarını kaydedin.
Kurutulmuş levhaları temiz, kuru ve iyi havalandırılan bir alanda saklayın.
Bu basit kontroller, büyük miktarlarda malzemeyi etkilemeden önce tekrarlayan sorunları belirlemeye yardımcı olur.
Üreticiler Tekdüze Kaplama Kurutmayı Nasıl Başarabilir?
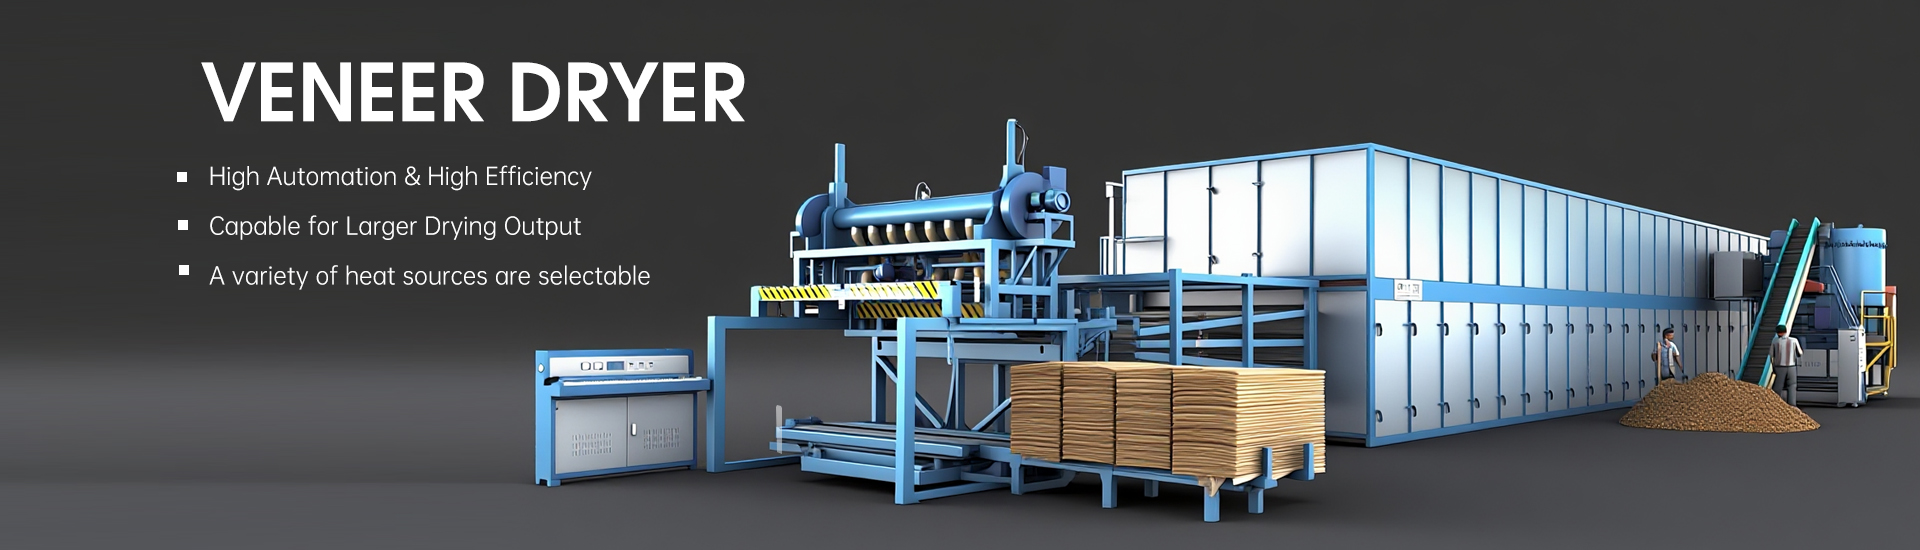
Tekdüze kaplama kurutma, güçlü bir makineden daha fazlasını gerektirir. Uygun hammaddelere, dengeli hava akışına, sabit sıcaklıklara, tutarlı beslemeye ve doğru nem izlemeye bağlıdır. İyi bakımı yapılmış bir Kaplama Kurutma Makinesi, operatörler ayarlarını gerçek malzeme koşullarına uyarladığında verimli kaplama üretimini destekleyebilir.
Shandong Shine Machinery olarak, güvenilir sonuçların uygun ekipmanı pratik proses kontrolüyle birleştirmekten geldiğine inanıyoruz. Üreticiler dengesiz kurumanın nedenini erken tespit ettiğinde, kusurları azaltabilir, enerji tüketimini kontrol edebilir ve daha tutarlı kaplama levhaları üretebilir. Sonuçta, en iyi kurutma sonucu en kuru levha değildir. Kaliteden ödün vermeden doğru nem seviyesine ulaşan levhadır.