Kontrplak Nasıl Yapılır? Eksiksiz Bir Rehber
Kütüklerden Güçlü Panellere
Hiç bir kontrplak levhaya bakıp üreticilerin onu nasıl bu kadar güçlü yaptığını merak ettiniz mi? Sıradan bir ahşap parçası gibi görünür, ancak yapısı farklı bir hikaye anlatır. Kontrplak, birkaç ince ahşap katmanını tek bir mühendislik paneline birleştirir. Her katman güç, stabilite ve dayanıklılıkta önemli bir rol oynar.
Shandong Shine Machinery olarak kaliteli ahşap ürünlerin arkasındaki her adımı takdir ediyoruz. Kontrplak üretim süreci dikkatli malzeme seçimi, hassas işleme ve güvenilir üretim ekipmanı gerektirir. İlk kütükten bitmiş levhaya kadar üreticiler her detayı kontrol etmelidir. Kontrplağın nasıl yapıldığını ve kaplama hazırlığının neden bu kadar önemli olduğunu inceleyelim.
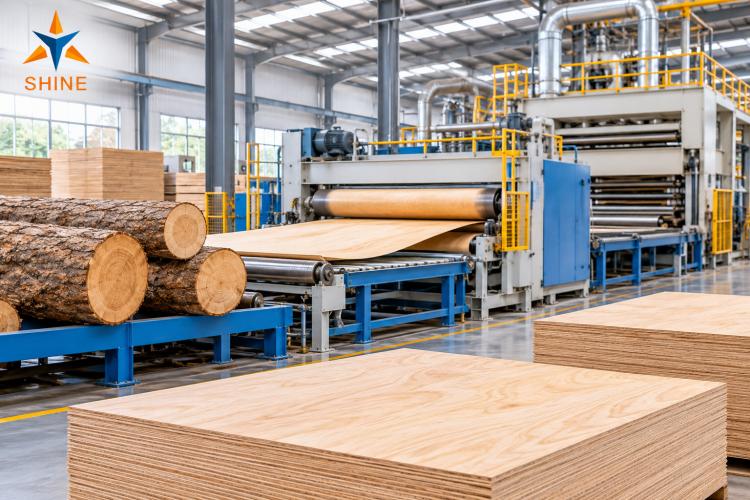
1. Kütüklerin Seçimi ve Hazırlanması
Her kontrplak panel uygun kereste ile başlar. Üreticiler kütükleri ağaç türü, çap, uzunluk, düzlük ve kaliteye göre seçer. Yaygın seçenekler arasında kavak, huş, çam, okaliptüs ve diğer sert veya yumuşak ağaç türleri bulunur. Her tür farklı özellikler sunduğundan, üreticiler hammaddeyi nihai uygulamaya göre eşleştirir.
Kütük Ayıklama ve Denetim
İlk olarak, işçiler veya otomatik sistemler gelen kütükleri denetler. Uygun olmayan malzemeleri ayırır ve kütükleri boyut ve türe göre sınıflandırır. Bu adım tutarlı üretim kalitesinin korunmasına yardımcı olur.
Önemli denetim faktörleri şunları içerir:
Çap: Bir kütüğün ne kadar kullanılabilir kaplama üretebileceğini belirler.
Uzunluk: Soyma ekipmanı ve hedef panel boyutlarıyla uyumlu olmalıdır.
Ahşap türü: Dayanıklılığı, ağırlığı, rengi ve görünümü etkiler.
Yüzey durumu:Aşırı çatlaklar, çürüme ve diğer kusurlar kullanılabilir malzemeyi azaltır.
Nem durumu:Tomruk koşullandırmasını ve sonraki soyma işlemini etkiler.
Kabuk soyma ve kesme
Ardından, bir kabuk soyma makinesi her kütükten kabuğu çıkarır. Kabuk, kesme aletlerine zarar verebilecek toprak, taş ve diğer malzemeleri içerir. Kabuk soyma işleminden sonra işçiler kütükleri uygun uzunluklarda keser. Üreticiler bu hazırlanmış bölümlere soyma blokları adını verir.
Kütük Koşullandırma
Soyma işleminden önce üreticiler genellikle blokları sıcak su veya buharla ısıtır. Bu işlem ahşabı yumuşatır ve kesme koşullarını iyileştirir. Ayrıca soyma makinesinin daha pürüzsüz ve daha tutarlı kaplama üretmesine yardımcı olur.
Gerekli koşullandırma süresi ahşap türüne, blok çapına, başlangıç sıcaklığına ve ısıtma yöntemine bağlıdır. Uygun koşullandırma kesme direncini azaltır ve yüzey kusurlarını sınırlamaya yardımcı olur. Ancak aşırı ısıtma kaplama kalitesini etkileyebilir, bu nedenle üreticilerin uygun proses ayarlarına ihtiyacı vardır.
2. Kütükleri İnce Kaplama Levhalarına Soyma
Koşullandırmadan sonra, soyma blokları bir döner kaplama torna tezgahına taşınır. Bu makine, katı bir kütüğü sürekli bir ince ahşap tabakasına dönüştürür. Süreç, dev bir kağıt rulosunun açılmasına benzer; tek fark, malzemenin gerçek bir ağaçtan gelmesidir.
Döner Kaplama Soyma Nasıl Çalışır?
Makine, kütüğü keskin bir kesme bıçağına karşı döndürür. Bu sırada bıçak, kütük yüzeyinden sürekli bir katmanı kademeli olarak çıkarır. Bir baskı çubuğu, kesim sırasında ahşabı destekler ve kaplama kalınlığının kontrol edilmesine yardımcı olur.
Soyma süreci genellikle şu adımları izler:
Operatörler hazırlanan bloğu yükler ve ortalar.
Makine bloğu sabitler ve dönüşü başlatır.
Keskin bir bıçak, dönen ahşap yüzeyini keser.
Sürekli kaplama şeridi bir konveyör boyunca ilerler.
Bir kesme makinesi, şeridi kullanılabilir boyutlara göre keser.
Ürüne bağlı olarak üreticiler kaplama kalınlığını ayarlayabilir. Birçok kontrplak uygulaması yaklaşık 1–3 mm kalınlığında kaplamalar kullanır. Dekoratif kaplama üretimi daha ince malzeme gerektirebilir.
Kaplama Kalınlığı Neden Önemlidir?
Kalınlık, panel dayanıklılığını, ağırlığını, görünümünü ve üretim verimliliğini etkiler. Düzensiz kalınlık, kurutma ve presleme sırasında sorunlara yol açabilir. Bu nedenle üreticiler doğru bıçak konumlandırmasını ve istikrarlı beslemeyi korumalıdır.
Yüksek kaliteli bir kaplama levhası nispeten tekdüze bir kalınlığa ve temiz bir yüzeye sahip olmalıdır. Ayrıca mümkün olduğunca az yarılma, delik ve ciddi kusur içermelidir.
3. Yaş Kaplamanın Kesilmesi ve Sınıflandırılması
Yeni soyulmuş kaplama önemli miktarda nem içerir. Üreticiler bu malzemeye yaş kaplama der. Kurutmadan önce, onu uygun boyutlara kesmeli ve uygun olmayan bölümleri çıkarmalıdırlar.
Kaplama Kesimi
Yüksek hızlı kesme makineleri, sürekli kaplama şeritlerini gerekli uzunluk ve genişliklerde keser. Operatörler, kontrplak özelliklerine göre kesim boyutlarını ayarlayabilir. Makine ayrıca belirli hasarlı bölümleri ve belirgin kusurları da çıkarır.
Doğru kesim, malzeme kullanımını iyileştirir. Ayrıca kaplamayı kurutma sisteminden sorunsuz taşınmaya hazırlar.
Yeşil Kaplama Sınıflandırma
Kesimden sonra üreticiler kaplamayı kaliteye ve kullanım amacına göre sınıflandırır. Daha iyi kalitedeki parçalar genellikle yüz veya arka kaplama olur. Daha düşük kaliteler çekirdek malzeme olarak kullanılabilir.
Tipik sınıflandırma değerlendirmeleri şunları içerir:
Budaklar ve delikler
Yarıklar ve çatlaklar
Kalınlık tutarlılığı
Yüzey pürüzsüzlüğü
Ahşap renk değişikliği
Genel levha boyutları
İyi ayıklama, üreticilerin ham maddeleri verimli kullanmasına yardımcı olur. Ayrıca sonraki üretim aşamalarında gereksiz atığı azaltır.
4. Kaplamanın Kurutulması: Kritik Bir Üretim Aşaması
İşte en önemli aşamalardan biri geliyor: kaplama kurutma. Taze kaplama, güvenilir yapıştırıcı bağlanması için çok fazla su içerir. Üreticiler, tutkal uygulamadan önce nem içeriğini azaltmalıdır.
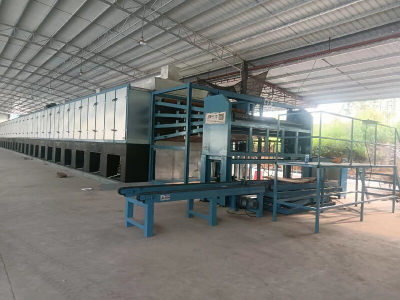
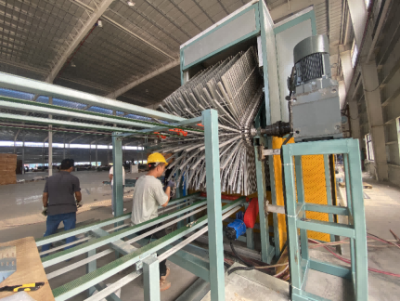
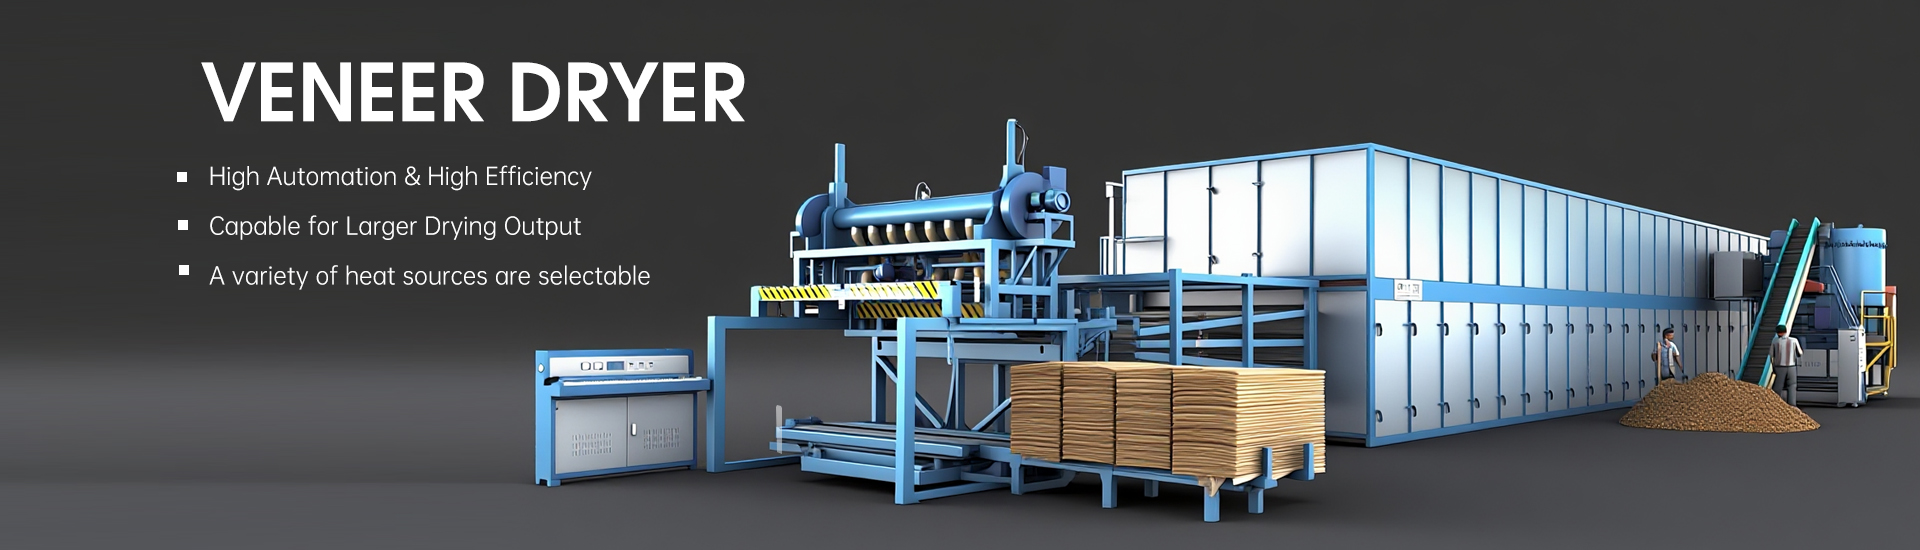
İşte burada güvenilir bir Kaplama Kurutma Makinesivazgeçilmez hale gelir. Kaplamanın kullanılabilir şeklini ve kalitesini korurken fazla nemi uzaklaştırır. İyi kurutma ayrıca istikrarlı üretimi ve tutarlı kontrplak performansını destekler.
Üreticiler Kaplamayı Neden Kurutmalıdır?
Aşırı nem birkaç üretim sorununa yol açar. Yapıştırıcı bağlanmasını engelleyebilir ve presleme sırasında buharla ilgili kusur riskini artırabilir. Dengesiz nem ayrıca boyutsal dengesizliğe neden olabilir.
Doğru kurutma, üreticilerin şunları elde etmesine yardımcı olur:
Daha tutarlı yapıştırıcı bağlanması
Daha iyi boyutsal stabilite
Kabarcık ve delaminasyon riskinde azalma
Daha öngörülebilir sıcak presleme sonuçları
İyileştirilmiş bitmiş panel kalitesi
Kaplama Kurutucusu Nasıl Çalışır?
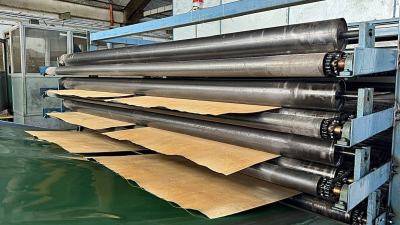
Endüstriyel kaplama kurutucuları genellikle ısıtılmış hava ve mekanik taşıma sistemleri kullanır. Silindirler veya diğer taşıma cihazları kaplama levhalarını farklı kurutma bölgelerinden geçirir. Fanlar sıcak havayı kaplama yüzeyleri boyunca dolaştırır.
Kurutma süreci birkaç önemli parametreyi içerir:
Parametre |
Tipik değerlendirme |
Giriş nemi |
Ahşap türüne ve soyma koşullarına bağlıdır |
Hedef nem |
İşleme bağlı olarak genellikle %2–10 civarında |
Kurutma sıcaklığı |
Geleneksel işlemlerde yaygın olarak 90–160°C civarında |
Hava sirkülasyonu |
Eşit ısı dağılımı sağlamalıdır |
Besleme hızı |
Kalma süresini belirler |
Kaplama kalınlığı |
Kuruma süresini ve ısı transferini etkiler |
Bu değerler genel bir kılavuz sunar, evrensel ayarlar değildir. Gerçek değerler türe, kalınlığa, yapıştırıcı gereksinimlerine ve kurutucu tasarımına bağlıdır.
Kurutma Kalitesini Bu Kadar Önemli Kılan Nedir?
Kaplama levhasının tutkal uygulama aşamasına girdiğini düşünün. Birinin nem oranı homojen, diğerinde ise ıslak ve aşırı kurumuş bölgeler var. Yapıştırma ve presleme sırasında çok farklı davranabilirler.
Düzensiz kurutma çatlaklara, kıvrılmaya, gevrekleşmeye ve tutarsız yapışmaya neden olabilir. Aşırı nem ayrıca panel içinde buhar basıncı oluşturabilir. Bu nedenle üreticiler nem içeriğini izlemeli ve çalışma koşullarını düzenli olarak ayarlamalıdır.
Shandong Shine Machinery olarak, kurutmanın özel bir ilgiyi hak ettiğine inanıyoruz. İyi tasarlanmış bir kurutma hattı, üreticilerin malzeme tutarlılığını ve üretim verimliliğini artırmasına yardımcı olur. Aynı zamanda sonraki kontrplak işleme için daha güçlü bir temel sağlar.
5. Kaplama Muayenesi ve Onarımı
Kurutmadan sonra üreticiler kaplamayı yeniden inceler. Kurutma, ıslak malzemede tespit edilmesi zor olan kusurları ortaya çıkarabilir. İşçiler veya otomatik muayene sistemleri nemi, boyutları ve yüzey durumunu kontrol eder.
Kaplamaların Onarılması ve Birleştirilmesi
Küçük kusurlar her zaman üreticilerin bütün bir levhayı atması gerektiği anlamına gelmez. Ürüne bağlı olarak delikleri yamayabilir ve hasarlı bölümleri çıkarabilirler. Ayrıca kaplama ekleme yoluyla daha küçük parçaları birleştirebilirler.
Üreticiler birkaç işlem gerçekleştirebilir:
Hasarlı kenarları çıkarın.
Küçük delikleri ve açıklıkları yamayın.
Dar parçaları daha büyük levhalar halinde birleştirin.
Kalınlığı ve boyutları kontrol edin.
Kaplamayı son kullanım amacına göre ayırın.
Bu aşama, kullanılabilir malzeme verimini artırır. Ayrıca panel montajı için daha homojen katmanlar oluşturulmasına yardımcı olur.
6. Kaplamaya Yapıştırıcı Uygulanması
Şimdi kaplama levhaları yapıştırıcı uygulaması için hazırdır. Tutkal, tek tek katmanları birleştirir ve güçlü bir panel oluşturmalarını sağlar. Üreticiler, yapıştırıcıları kontrplağın kullanım amacına göre seçer.
Yaygın yapıştırıcı sistemleri şunları içerir:
Üre-formaldehit (UF): Genellikle birçok iç mekân uygulamasında kullanılır.
Fenol-formaldehit (PF): Genellikle yapısal ve dış mekân sınıfı kontrplak için kullanılır.
Melamin ile modifiye edilmiş yapıştırıcılar: Geliştirilmiş neme dayanıklılık gerektiren belirli ürünlerde kullanılır.
Diğer özel reçineler: Belirli performans gereksinimleri için seçilmiştir.
Üreticiler Tutkalı Nasıl Uygular?
Silindirli yayıcılar, yapıştırıcı uygulamak için yaygın bir yöntem sunar. Makine, tutkalı kaplama yüzeyine kontrollü bir hızda dağıtır. Bazı üretim hatları ayrıca püskürtme veya diğer özel uygulama sistemlerini kullanır.
Tutkal miktarı büyük önem taşır. Çok az yapıştırıcı bağlanmayı zayıflatabilir. Çok fazla tutkal maliyetleri artırabilir ve presleme sorunlarına yol açabilir.
Üreticiler ayrıca yapıştırıcı viskozitesini, sıcaklığı, açık montaj süresini ve yayma düzgünlüğünü de dikkate almalıdır. Bu faktörler nihai bağlanma performansını etkiler.
7. Kaplamaların Düzenlenmesi ve Panelin Oluşturulması
Tutkal uygulamasından sonra, işçiler veya otomatik sistemler kaplamaları bir panel halinde düzenler. Üreticiler bu sürece dizme veya kontrplak montajı adını verir. Düzenleme, bitmiş panelin yapısal davranışının büyük bölümünü belirler.
Kaplama Katmanları Neden Birbirini Çaprazlar?
Kontrplağın temel özelliği çapraz laminasyondur. Üreticiler genellikle bitişik kaplama katmanlarını, ahşap damarları birbirine dik olacak şekilde düzenler.
Örneğin, beş katmanlı bir paneli ele alalım:
Birinci katman: Damar yatay uzanır.
İkinci katman: Damar dikey uzanır.
Üçüncü katman: Damar yatay uzanır.
Dördüncü katman: Damar yönü dikeydir.
Beşinci katman: Damar yönü yataydır.
Bu düzenleme, farklı yönlerdeki mukavemetin dengelenmesine yardımcı olur. Ayrıca tek bir masif ahşap katmanına kıyasla boyutsal hareketi azaltır.
Birçok geleneksel kontrplak paneli tek sayıda kaplama kullanır. Ancak üreticiler belirli gereksinimleri karşılamak için farklı yapılar tasarlayabilir.
Farklı Kontrplak Yapılarının Oluşturulması
Kaplama katmanlarının sayısı, kalınlığı ve kalitesi panel yapısını belirler. Yaygın konfigürasyonlar şunları içerir:
Yapı |
Tipik uygulama |
3 katmanlı |
Hafif paneller ve mobilyalar |
5 katmanlı |
Genel mobilya ve iç mekân uygulamaları |
7 katmanlı |
Daha güçlü mobilya ve yapısal uygulamalar |
9 kat veya daha fazla |
Özel endüstriyel ve ağır hizmet uygulamaları |
Bunlar sabit sektör kurallarından ziyade yaygın örneklerdir. Üreticiler yapıyı kalınlık, mukavemet ve müşteri özelliklerine göre ayarlar.
8. Soğuk Ön Presleme ve Sıcak Presleme
Üreticiler kaplama işlemini tamamladıktan sonra gevşek düzeneği presleme bölümüne aktarır. Pres, üst üste yığılmış kaplama katmanlarını yapıştırılmış bir panele dönüştürür. Bu aşama, tek tek levhaların tek bir sağlam ürüne dönüşüp dönüşmeyeceğini belirler.
Soğuk Ön Presleme
Bazı üretim hatları sıcak preslemeden önce soğuk ön pres kullanır. Ana ısıtma işlemi olmadan basınç uygular. Bu adım kaplama düzeneğini sıkıştırır ve taşıma stabilitesini iyileştirir.
Ön presleme ayrıca aktarım sırasında panel düzeninin korunmasına yardımcı olur. Ekipman konfigürasyonları farklı olduğundan her fabrika aynı süreci kullanmaz.
Sıcak Presleme
Sıcak pres, ısı ve basıncı aynı anda uygular. Isı yapıştırıcıyı aktive ederken basınç, kaplama katmanlarını birbirine yakın temas ettirir.
Tipik çalışma koşulları önemli ölçüde değişir:
Sıcaklık: Sürece bağlı olarak genellikle yaklaşık 100–180°C.
Basınç: Panel yapısına, yoğunluğa ve yapıştırıcıya bağlıdır.
Presleme süresi: Kalınlık, reçine ve ekipmana göre değişir.
Panel kalınlığı: Gerekli ısıtma ve kürleme süresini etkiler.
Üreticiler bu parametreleri dikkatlice dengelemelidir. Yetersiz presleme zayıf bağlanmaya veya delaminasyona neden olabilir. Aşırı ısı veya basınç ahşaba zarar verebilir veya başka kusurlar oluşturabilir.
Sıcak preslemeyi kontrplak üretimindeki en zorlu aşamalardan biri olarak görüyoruz. İyi sonuçlar için tutarlı kaplama hazırlığı, doğru tutkal uygulaması ve güvenilir pres kontrolü gerekir.
9. Kenar Kesme, Zımparalama ve Yüzey Bitirme
Sıcak preslemeden sonra panellerin bitirilmesi gerekir. Kenarlarında fazla kaplama veya düzensiz bölümler bulunabilir. Üreticiler doğru boyutları elde etmek için kenar kesme testereleri kullanır.
Panel Zımparalama
Zımpara makineleri panel yüzeylerini düzleştirir ve kalınlık tutarlılığını iyileştirir. Üreticiler ürün gereksinimlerine göre farklı zımparalama seviyeleri seçebilir. Bazı ürünler ek yüzey işlemleri veya dekoratif kaplamalar alır.
Bitirme işlemleri şunları içerebilir:
Kenar kesme
Yüzey zımparalama
Kalınlık kalibrasyonu
Yüzey muayenesi
Dekoratif kaplama uygulaması
Koruyucu kaplama veya üst katman
Kesin süreç nihai ürüne bağlıdır. İnşaat kontrplağı, mobilya kontrplağı ve dekoratif paneller her zaman aynı yüzey işlemlerini gerektirmez.
10. Kalite Kontrolü ve Ambalajlama
Sevkiyattan önce üreticiler bitmiş kontrplak panelleri denetler. Boyutları, kalınlığı, yüzey kalitesini, yapışmayı ve diğer ilgili özellikleri kontrol ederler. Bazı üreticiler ayrıca mekanik ve neme dayanıklılık testleri de yapar.
Önemli Kontrplak Kalite Parametreleri
Denetim maddesi |
Üreticilerin kontrol ettikleri |
Uzunluk ve genişlik |
Boyutsal doğruluk |
Kalınlık |
Panel genelinde tutarlılık |
Nem içeriği |
Ürün gereksinimlerine uygunluk |
Yapışma mukavemeti |
Yapıştırıcı performansı |
Yüzey kalitesi |
Çatlaklar, delikler ve görünür kusurlar |
Düzlük |
Eğilme ve panel deformasyonu |
Formaldehit emisyonları |
Yürürlükteki standartlara uygunluk |
Test gereksinimleri ürün sınıfına ve hedef pazara göre değişir. Üreticiler EN 314, EN 636 veya ilgili ulusal spesifikasyonlar gibi standartları takip edebilir.
Denetimden sonra işçiler kalifiye panelleri ayırır ve istifler. Ambalajlamadan önce yüzeyleri ve kenarları korurlar. Son olarak fabrika ürünleri depolama ve taşımaya hazırlar.
11. Üreticiler Hangi Kontrplak Türlerini Üretebilir?
Farklı üretim gereksinimleri farklı kontrplak ürünleri oluşturur. Üreticiler müşteri ihtiyaçlarını karşılamak için ahşap türlerini, kaplama kalınlığını, yapıştırıcı türlerini ve panel yapılarını ayarlar.
Yaygın kontrplak kategorileri şunları içerir:
Yumuşak Ahşap Kontrplak
Yumuşak ahşap kontrplak çam ve köknar gibi türleri kullanır. Üreticiler bunu genellikle inşaat, çatı kaplama, duvar kaplaması ve zemin için üretir.
Sert Ahşap Kontrplak
Sert ahşap kontrplak huş, kavak, meşe ve akçaağaç gibi türleri kullanır. Genellikle mobilya üretimi, dolaplar, kapılar ve iç dekorasyona hizmet eder.
Deniz Kontrplağı
Deniz kontrplağı uygun kaplamalar ve neme dayanıklı yapıştırma sistemleri kullanır. Üreticiler bunu neme ilişkin zorlu uygulamalar için tasarlar. Ancak alıcılar geçerli deniz kontrplağı standartlarını ve sertifikalarını kontrol etmelidir.
Film Kaplı Kontrplak
Film kaplı kontrplak koruyucu bir yüzey filmi içerir. İnşaat şirketleri bunu genellikle beton kalıbı için kullanır. Film, panel yüzeyini korumaya yardımcı olur ve uygun şekilde bakım yapıldığında tekrarlanan kullanımı destekler.
Dekoratif Kontrplak
Dekoratif kontrplak çekici yüz kaplamaları veya yüzey işlemleri kullanır. Hem yapısal işlevler hem de görsel çekicilik sunar. Mobilya fabrikaları ve iç mekân tasarımcıları genellikle bu ürünü tercih eder.
12. Kaplama Kurutma Kontrplak Kalitesini Nasıl Etkiler?
Komple üretim sürecini ele aldık. Ancak bir soru daha fazla dikkat hak ediyor: kaplama kurutma neden bitmiş kontrplak üzerinde bu kadar önemli bir etkiye sahiptir?
Cevap, birbiriyle bağlantılı birkaç üretim faktörünü içerir.
Birincisi, nem tutarlılığı yapışmayı etkiler.Yapıştırıcıların güvenilir bağlar oluşturabilmesi için uygun kaplama koşullarına ihtiyaç vardır. Büyük nem dalgalanmaları tutarsız sonuçlara yol açabilir.
İkincisi, kurutma boyutsal kararlılığı etkiler.Ahşap, nem içeriği değiştikçe doğal olarak boyut değiştirir. Uygun kurutma, üreticilerin montajdan önce bu davranışı kontrol etmesine yardımcı olur.
Üçüncüsü, kurutma üretim verimliliğini etkiler.İyi kurutulmamış kaplama kusurları artırabilir ve sonraki işlemleri kesintiye uğratabilir. Tutarlı kurutma, daha sorunsuz bir üretim akışının sürdürülmesine yardımcı olur.
Son olarak, kurutma malzeme kullanımını etkiler.Aşırı kurutma kaplamayı kırılgan hale getirebilir ve çatlamayı artırabilir. Yetersiz kurutma yapışma ve presleme sorunlarına yol açabilir.
Bu nedenlerle üreticiler kurutma ekipmanını genel üretim stratejilerinin önemli bir parçası olarak görmelidir. Uygun bir Kaplama Kurutma Makinesisüreç kontrolünü iyileştirmeye yardımcı olur ve tutarlı kaplama kalitesini destekler.
Sonuç: Kalite Her Katmanda Başlar
Peki, kontrplak nasıl üretilir? Süreç, özenle seçilmiş kütüklerle başlar ve farklı uygulamalara hazır bitmiş panellerle sona erer. Bu aşamalar arasında üreticiler soyma, kesme, kurutma, yapıştırma, dizme, presleme ve bitirme işlemlerini yönetmelidir.
Her işlem nihai sonuca katkıda bulunur. Ancak bizce kaplama hazırlığı özel bir dikkati hak eder. Tutarlı kalınlık, uygun nem içeriği ve güvenilir kurutma koşulları, kaliteli kontrplak için güçlü bir temel oluşturur.
Shandong Shine Machinery olarak modern kontrplak üretiminde verimli kaplama kurutmanın önemini anlıyoruz. Odağımız, üreticilerin kurutma tutarlılığını, üretim verimliliğini ve ürün kalitesini iyileştirmelerine yardımcı olmaktır. Sonuçta, en güçlü kontrplak paneli bile iyi hazırlanmış kaplamayla başlar.
Yeni bir kontrplak üretim hattı planlıyorsanız veya mevcut ekipmanı yükseltiyorsanız, uygun kurutma teknolojisini seçmek değerli bir yatırımdır.