Kaplama Neden Kuruma Sırasında Çatlar?
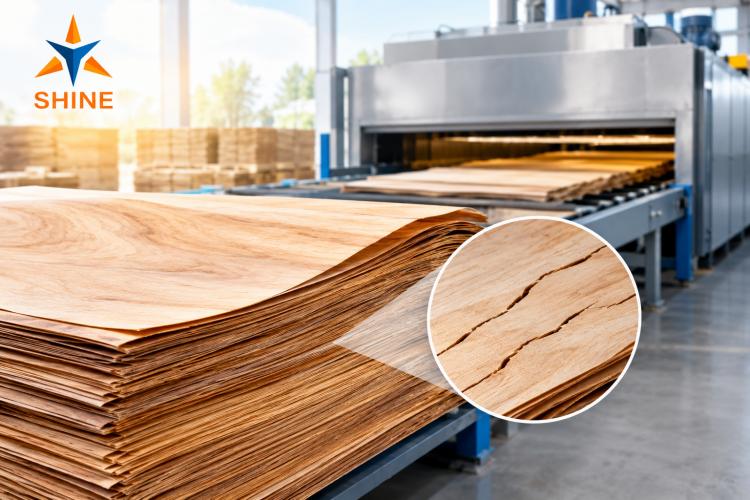
Kaplama çatlaması, değerli keresteyi üretim atığına dönüştürebilir. Bir parti kusursuz görünür, ancak bir sonraki parti küçük çatlaklarla dolu çıkar. Tanıdık geldi mi? Shandong Shine Machinery olarak bu sorunun ne kadar sinir bozucu olabileceğini anlıyoruz. Başarılı kaplama kurutma, ısı ve hızdan daha fazlasını gerektirir. Üreticiler nem, sıcaklık, hava akışı ve hammadde kalitesini kontrol etmelidir. Bu rehberde, çatlakların neden oluştuğunu ve bunların nasıl önleneceğini açıklıyoruz.
Kaplama Neden Kuruma Sırasında Çatlar?
Ana neden, nemin uzaklaştırılması sırasında meydana gelen düzensiz büzülmedir. Yeni soyulmuş kaplama önemli miktarda su içerir. Levha kurudukça, ahşap lifleri nem kaybeder ve büzülür. Ancak farklı bölgeler farklı hızlarda kuruyup büzülebilir. Bu, çatlaklara yol açabilecek iç gerilim yaratır. Araştırmalar ayrıca nem değişimlerini ve ahşap yapısını kaplama çatlamasında önemli faktörler olarak tanımlamaktadır.
Birkaç faktör riski artırabilir:
Aşırı kurutma sıcaklığı
Kaplama levhaları arasında düzensiz hava akışı
Yanlış kurutma hızı
Tutarsız başlangıç nem içeriği
Doğal kusurlar ve mevcut torna çatlakları
Farklı ahşap türleri için uygun olmayan kurutma ayarları
İyi haber şu mu? Süreçle ilgili sorunların çoğu daha iyi kontrol ve izleme ile iyileştirilebilir.
Kaplama Çatlamasının Yaygın Nedenleri
Aşırı Sıcaklık ve Kurutma Hızı
Yüksek sıcaklıklar suyun hızla uzaklaştırılmasına yardımcı olur. Ancak daha hızlı kurutma her zaman daha iyi sonuç vermez. Yüzey nemi çok hızlı kaybettiğinde, iç katmanlar uyum sağlayamadan büzülebilir. Bu fark, levha içinde gerilim oluşturur. Gerilim ahşabın dayanma kapasitesini aşarsa çatlaklar ortaya çıkabilir.
Sıcaklık ve konveyör hızının birlikte ayarlanmasını öneririz. Operatörler sadece ısıyı artırmak yerine uygun bir kurutma programı izlemelidir. İyi kontrol edilen bir süreç, üretim verimliliğini korurken kaplama kalitesini de güvence altına alır.
Dengesiz Nem İçeriği
Her levha kurutucuya aynı nem içeriğiyle girmez. Ağaç türü, kütük durumu, soyma kalitesi ve depolama koşulları başlangıç nem seviyelerini etkiler. Sonuç olarak bazı levhalar diğerlerinden daha hızlı kurur.
Operatörler çok farklı nem seviyelerine sahip malzemelere aynı ayarları uygularsa sonuçlar değişebilir. Bazı levhalar aşırı kururken diğerleri fazla nem tutar. Kaplamayı mümkün olduğunda tür, kalınlık ve başlangıç nemine göre ayırmanızı öneririz. Düzenli numune alma, farklılıkların ciddi israfa yol açmasından önce belirlenmesine de yardımcı olur.
Yanlış Hava Akışı
Hava akışı kaplamaların eşit şekilde kurutulmasında önemli bir rol oynar. Kötü hava dağılımı sıcak noktalar ve eşit olmayan nem giderimi yaratabilir. Bir bölüm çok hızlı kururken bir diğeri ıslak kalabilir.
Operatörler fanları, filtreleri, hava geçiş yollarını ve sirkülasyon bileşenlerini düzenli olarak denetlemelidir. Ayrıca kurutucunun sıcak havayı çalışma genişliği boyunca tutarlı biçimde dağıtıp dağıtmadığını da kontrol etmelidirler. Kararlı hava akışı, her levhanın daha öngörülebilir bir kurutma süreci izlemesine yardımcı olur.
Kalın Kaplamalar ve Doğal Ahşap Kusurları
Kalın kaplamalar genellikle ince levhalardan farklı kurutma koşullarına ihtiyaç duyar. Nemlerinin iç katmanlardan yüzeye doğru hareket etmesi daha uzun sürer. Kurutucu yüzey nemini çok agresif bir şekilde alırsa iç gerilim artabilir.
Doğal ahşap özellikleri de önemlidir. Budaklar, düzensiz damarlar ve mevcut kesim çatlakları belirli bölgeleri zayıflatabilir. Bu nedenle üreticiler görünür şekilde hasarlı levhaları ayırmalı ve farklı kalınlıklar için uygun ayarları seçmelidir. Tek bir kurutma reçetesi nadiren her ahşap parçasına uyar.
Kaplama Kurutma Sırasında Çatlaklar Nasıl Önlenir
Çatlakları önlemek, tutarlı malzemeler ve güvenilir süreç kontrolüyle başlar. Aşağıdaki pratik adımları öneriyoruz.
Gelen malzemeleri kontrol edin. Üretimden önce nem içeriğini ölçün ve levhalarda mevcut çatlak olup olmadığını inceleyin.
Uygun sıcaklıkları ayarlayın. Kurutma programını türe, kalınlığa ve başlangıç nemine göre ayarlayın.
Hava akışını dengeleyin. Eşit ısı dağılımını sağlamak için fanları ve sirkülasyon kanallarını kontrol edin.
Konveyör hızını kontrol edin. Levhaları gereksiz ısıya maruz bırakmadan yeterli kuruma süresi tanıyın.
Son nemi izleyin. Farklı kurutucu konumlarındaki temsili levhaları test edin.
Ekipmanı bakımda tutun. Filtreleri temizleyin ve fanları, sensörleri ve sıcaklık kontrollerini denetleyin.
Kurutulmuş kaplamayı dikkatli bir şekilde taşıyın. Soğutma, istifleme ve depolama sırasında levhaları ani nem değişimlerinden koruyun.
Bu adımlar üreticilerin tutarlılığı artırmasına ve önlenebilir atıkları azaltmasına yardımcı olur. USDA Orman Ürünleri Laboratuvarı da nem kontrolünün ahşap çekmesi ve boyutsal değişimlerin yönetilmesinde önemli bir unsur olduğunu vurgulamaktadır.
Doğru Kurutucu Kaplama Kalitesinin Korunmasına Nasıl Yardımcı Olur
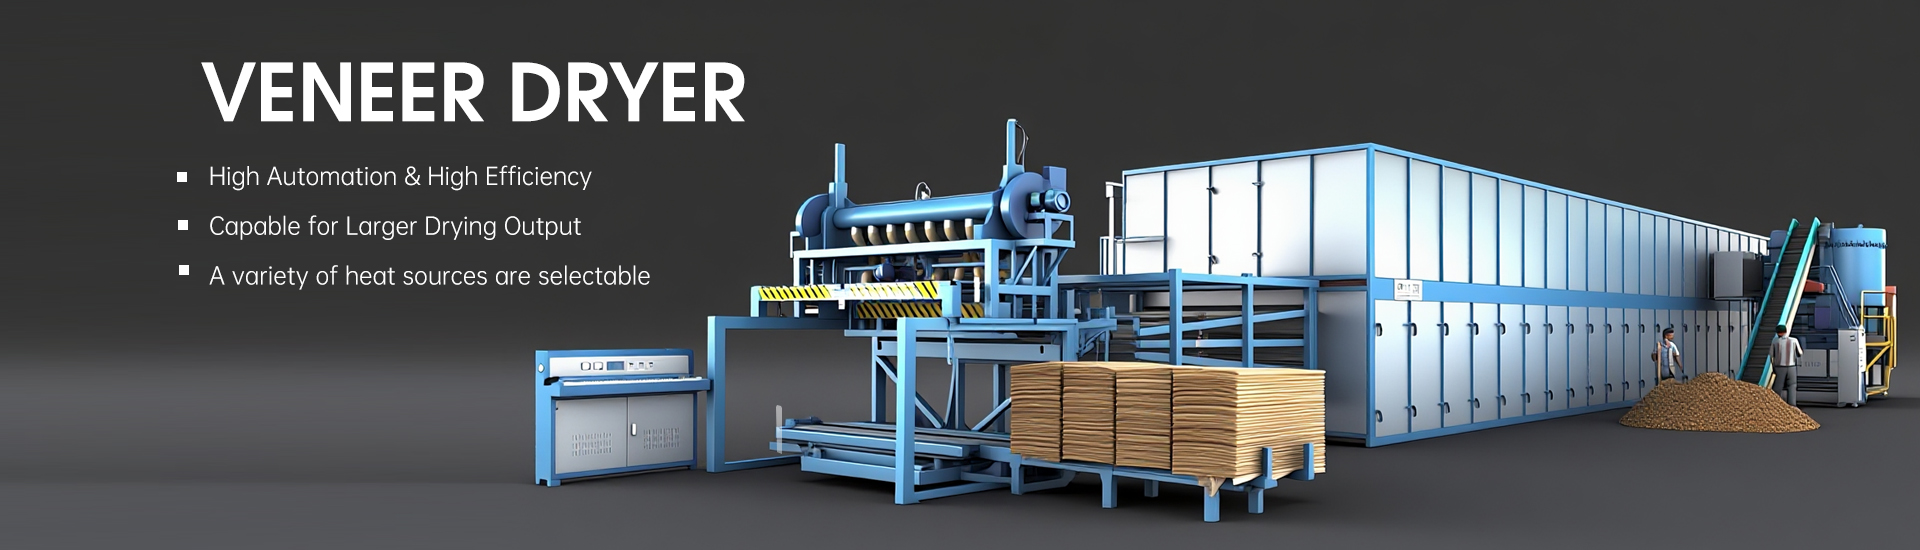
Güvenilir bir Kaplama Kurutma Makinesi, üreticilerin kurutma sonuçlarını etkileyen koşulları kontrol etmelerine yardımcı olur. Ancak ekipman seçimi, maksimum sıcaklık veya üretim hızından daha fazlasını dikkate almalıdır. Alıcılar ayrıca hava akışı dağılımını, sıcaklık kararlılığını, besleme hızını ve nem izleme seçeneklerini de değerlendirmelidir.
Shandong Shine Machinery olarak, etkili kurutmanın üretim kapasitesi ile ürün kalitesini dengelemesi gerektiğine inanıyoruz. Farklı ahşap türleri ve kalınlıkları farklı çalışma parametreleri gerektirebilir. Uygun bir sistem, operatörlerin bu parametreleri gerçek üretim ihtiyaçlarına göre ayarlamasına olanak tanır.
Ekipman seçmeden önce şu temel noktaları göz önünde bulundurun:
Hangi kaplama kalınlıklarını işleyeceksiniz?
Genellikle hangi ahşap türlerini kullanıyorsunuz?
Hangi başlangıç ve son nem seviyelerini gerektiriyorsunuz?
Günde kaç metreküp kurutmanız gerekiyor?
Fabrikanızda hangi ısı kaynakları mevcut?
Net yanıtlar, ekipman tedarikçilerinin daha uygun bir konfigürasyon önermesine yardımcı olur. Ayrıca enerji kullanımı ve üretim kapasitesinin tahmin edilmesini de kolaylaştırır.
Sonuç: Çatlaklar Başlamadan Önce Durdurun
Kaplama çatlaklarının nadiren tek bir olası nedeni vardır. Aşırı ısı, düzensiz hava akışı, tutarsız nem ve doğal ahşap kusurlarının tümü katkıda bulunabilir. Neyse ki, dikkatli denetim ve istikrarlı kurutma koşulları önlenebilir birçok sorunu azaltabilir.
Üreticileri, hammadde hazırlığından son istiflemeye kadar her aşamayı izlemeye teşvik ediyoruz. İyi ayarlanmış bir kurutma süreci değerli ahşabı korur ve daha tutarlı üretimi destekler. Sonuçta, çatlamış kaplamayla başa çıkmanın en iyi yolu, bu çatlakların oluşmasını baştan önlemektir.
Uygun bir kurutma çözümü mü arıyorsunuz?Kaplama kalınlığınızı, üretim kapasitenizi ve kurutma gereksinimlerinizi görüşmek için Shandong Shine Machinery ile iletişime geçin.