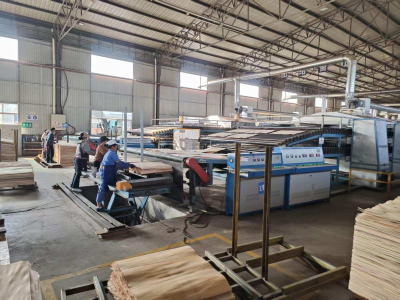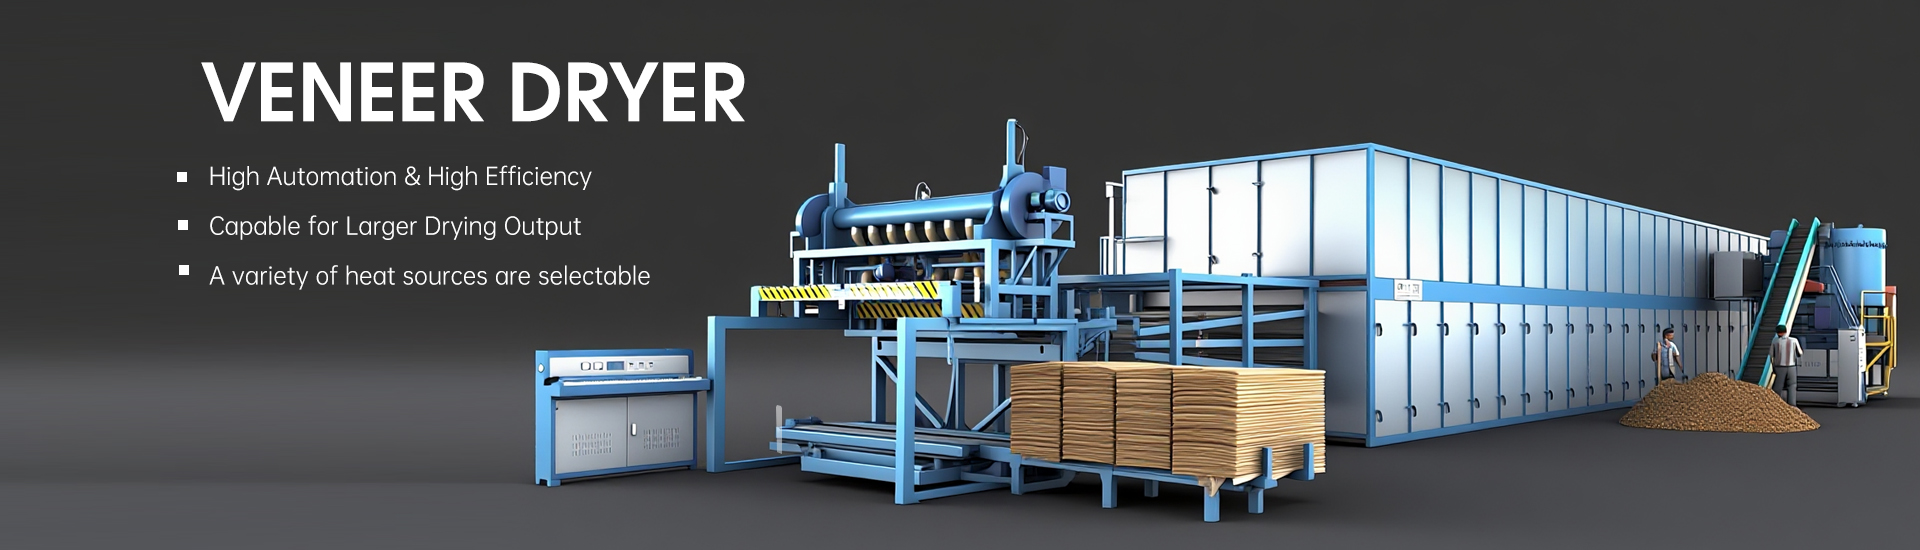
Kaplama Kurutma Neden Düzensizdir?
Düzensiz kaplama kurutma, ürün kalitesini düşürebilir, enerji maliyetlerini artırabilir ve üretimi yavaşlatabilir. Bazı levhalar kurutucudan çok ıslak çıkarken, diğerleri aşırı ısı nedeniyle kırılgan hale gelir. Bu sorun genellikle hammaddelerdeki, hava akışındaki, sıcaklıktaki veya besleme hızındaki farklılıklara işaret eder. Shandong Shine Machinery olarak, tutarlı kurutmanın bu faktörleri anlamakla başladığına inanıyoruz.
Güvenilir bir kaplama kurutma süreci, sudan daha fazlasını uzaklaştırır. Her levhayı yapıştırma, sıcak presleme ve ileri işleme için hazırlar. Üreticiler nemi dikkatli bir şekilde kontrol ettiklerinde, atıkları azaltabilir ve üretim verimliliğini artırabilirler. Peki, kaplama kurutma neden düzensizdir ve bu konuda ne yapabilirsiniz?
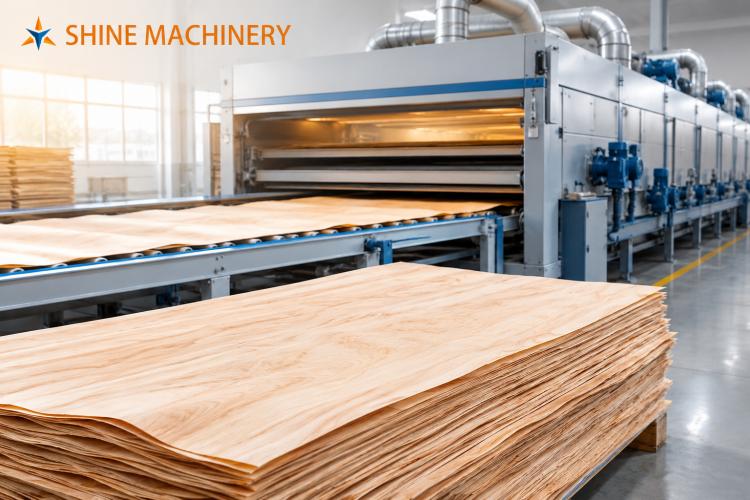
Düzensiz Kaplama Kurutma Ne Anlama Gelir?
Düzensiz kuruma, kaplama levhaları aynı üretim koşulları altında farklı nem seviyelerine ulaştığında meydana gelir. Tek bir levha içinde de görülebilir ve bazı bölgeler diğerlerinden daha nemli kalabilir. Bu farklılıklar kurutma hattı sürekli çalışsa bile ortaya çıkabilir. Bu nedenle operatörler hem tek tek levhaları hem de tüm üretim partilerini incelemelidir.
Düzensiz Kurumanın Yaygın Belirtileri
Kurutma sorunlarını genellikle kaplamayı kurutucudan çıktıktan hemen sonra kontrol ederek tespit edebilirsiniz. Şu uyarı işaretlerine dikkat edin:
Nemli lekeler: Bazı bölgeler çevredeki ahşaba göre daha fazla nem tutar.
Kırılgan kenarlar: Aşırı kuruma bazı kısımları hassas ve kolay kırılır hale getirir.
Eğrilme veya kıvrılma: Düzensiz nem kaybı iç gerilim yaratır ve levhanın şeklini değiştirir.
Tutarsız nem ölçümleri:Aynı partiden gelen levhalar belirgin farklılıklar gösterir.
Yapışma sorunları:Aşırı veya yetersiz nem, kontrplak üretimi sırasında yapıştırıcı performansını etkileyebilir.
Daha yüksek ret oranları:Daha fazla levha yeniden kurutma, ayıklama veya bertaraf gerektirir.
Bu belirtiler sıklıkla birlikte ortaya çıkar, ancak her zaman aynı nedeni paylaşmazlar. Örneğin, ıslak bir levha zayıf hava akışına veya aşırı besleme hızına işaret edebilir. Kırılgan kenarlar ise aşırı ısıya veya uygun olmayan bir kurutma programına işaret edebilir.
Kaplama Levhalarının Eşit Olmayan Kurumasının 7 Ana Nedeni
Kaplamanın nemini ne kadar hızlı kaybettiğini birkaç faktör etkiler. Etkilerini anlamak, operatörlerin rastgele ayarlamalar yapmak yerine gerçek sorunu bulmasına yardımcı olur.
1. Eşit Olmayan Başlangıç Nem İçeriği
Yeni soyulmuş kaplama su içerir, ancak başlangıç nem içeriği değişir. Ağaç türü, kütük durumu, depolama süresi ve soyma koşulları nem dağılımını etkiler. Aynı kütükten alınan levhalar bile kurutucuya farklı nem seviyeleriyle girebilir.
Operatörler çok ıslak ve nispeten kuru levhaları karıştırdığında, kurutucu farklı taleplerle karşılaşır. Bazı levhaların suyu bırakması daha fazla zaman alırken, diğerleri hedeflerine daha erken ulaşır. Tek bir sabit ayar her levhada tutarlı sonuçlar üretmeyebilir.
Tutarlılık nasıl iyileştirilir:
Temsili numunelerde başlangıç nem seviyelerini kontrol edin.
Nem farklılıkları önemli hale geldiğinde partileri ayırın.
Mümkün olduğunda kaplamayı ağaç türüne ve kalınlığa göre gruplandırın.
Soyma ile kurutma arasında gereksiz gecikmelerden kaçının.
Kurutma parametrelerini gerçek malzeme koşullarına göre ayarlayın.
Şirketimizde, üreticileri ekipman ayarlarını değiştirmeden önce hammadde tutarlılığını dikkate almaya teşvik ediyoruz. İyi yönetilen bir üretim süreci, kaplama kurutucuya girmeden önce başlar.
2. Zayıf Hava Akışı Dağılımı
Hava akışı kaplama kurutmada önemli bir rol oynar. Sıcak hava, ısıyı ahşap yüzeyine aktarır ve açığa çıkan nemi uzaklaştırır. Hava bazı bölgelere diğerlerinden daha etkili ulaştığında, kuruma hızları tutarsız hale gelir.
Örneğin, güçlü hava akışı yoluna yakın levhalar, daha zayıf sirkülasyon bölgelerindeki levhalardan daha hızlı kuruyabilir. Tıkanmış hava geçişleri, kirli filtreler, hasarlı fanlar ve kötü hava dağılımı bu sorunu daha da kötüleştirebilir.
Bir kaplama kurutma makinesi tutarlı sonuçlar elde etmek için dengeli hava akışına ihtiyaç duyar. Sadece fan hızını artırmak sorunu çözmeyebilir. Bazı durumlarda operatörler tıkanmış geçişleri belirlemeli veya farklı kurutma bölümleri arasındaki dengesizliği düzeltmelidir.
Pratik sorun giderme adımları:
Fanları, filtreleri, kanalları ve hava çıkışlarını düzenli olarak kontrol edin.
Sirkülasyon fanlarından gelen olağandışı gürültü veya titreşim olup olmadığını kontrol edin.
Farklı kurutma konumlarındaki nem okumalarını karşılaştırın.
Hava hareketini kısıtlayan malzeme birikimini temizleyin.
Sorunlar devam ettiğinde nitelikli teknisyenlerden hava akışı dengesini incelemelerini isteyin.
Modern kurutma teknolojisi, birden fazla kat ve kurutucu bölgesi arasında hava dağılımını iyileştirebilir. Ancak güvenilir çalışma için düzenli bakım hâlâ esastır.
3. Kurutucu Bölgeleri Arasında Tutarsız Sıcaklık
Sıcaklık, suyun kaplamadan ne kadar hızlı ayrıldığını etkiler. Aşırı ısı yüzey kurumasını hızlandırabilir, kırılganlığı artırabilir ve kalite kusurlarına katkıda bulunabilir. Yetersiz ısı, bazı levhaların makineden çıkarken çok ıslak kalmasına neden olabilir.
Sürekli bir kurutma hattı genellikle farklı çalışma koşullarına sahip birkaç bölge kullanır. Her bölge, nem giderimine farklı bir şekilde katkıda bulunur. Bir bölge amaçlanan aralığının dışında çalışırsa, tüm kurutma süreci daha az tutarlı hale gelebilir.
Sıcaklık farklılıkları arızalı sensörlerden, dengesiz ısı dağılımından, brülör sorunlarından veya dengesiz ısı beslemesinden kaynaklanabilir. Operatörler büyük sıcaklık değişiklikleri yapmadan önce bu sorunları araştırmalıdır.
Sıcaklık kontrolü nasıl iyileştirilir:
Her kurutucu bölgesinden sıcaklık okumalarını kaydedin.
Gerçek okumaları önerilen çalışma ayarlarıyla karşılaştırın.
Sıcaklık sensörlerini ve kontrol sistemlerini inceleyin.
Isıtma sisteminin dengesiz çıktı verip vermediğini kontrol edin.
Bölge ayarlarını kademeli olarak ayarlayın ve sonuçları izleyin.
Doğru sıcaklık; ahşap türüne, kaplama kalınlığına, başlangıç nemine ve ekipman tasarımına bağlıdır. Her üretim hattına uyan tek bir ayar yoktur.
4. Yanlış Besleme Hızı
Konveyör hızı, her levhanın kurutucu içinde ne kadar süre kaldığını belirler. Hat çok hızlı ilerlerse kaplama, hedef nem içeriğine ulaşmadan çıkabilir. Hat çok yavaş ilerlerse bazı levhalar aşırı kuruyabilir ve enerji israfına yol açabilir.
Üreticiler kaplama kalınlığını değiştirdiğinde veya daha ıslak ham maddeleri işlediğinde sorunlar daha belirgin hale gelir. Bir parti için işe yarayan hız ayarı başka bir parti için işe yaramayabilir. Bu nedenle operatörler besleme hızını eksiksiz bir kurutma stratejisinin parçası olarak ele almalıdır.
Önerilen eylemler şunları içerir:
Kurutucu çıkışında nem içeriğini ölçün.
Sonuçları farklı konveyör hızlarında karşılaştırın.
Islak levhaların yüksek hızlı çalışma sırasında kümelenip kümelenmediğini kontrol edin.
Hızı ani değişiklikler yapmak yerine küçük adımlarla ayarlayın.
Hız ayarlamalarını sıcaklık ve hava akışı ayarlarıyla koordine edin.
İstikrarlı bir üretim hızı, kurutma kalitesi, çıktı ve enerji kullanımı arasında denge kurmalıdır. Daha hızlı çalışma otomatik olarak daha iyi verimlilik anlamına gelmez.
5. Farklı Kaplama Kalınlıkları ve Ağaç Türleri
Tüm kaplama levhaları ısıya aynı şekilde tepki vermez. Kalın levhalar genellikle ince levhalardan farklı kurutma koşulları gerektirir. Ağaç türleri de yoğunluk, yapı ve nem hareketi bakımından farklılık gösterir.
Operatörler karışık malzemeleri uygun ayarlamalar yapmadan işlediğinde, bazı levhalar diğerlerinden daha hızlı kuruyabilir. Bu, hava akışı ve sıcaklık sabit kalsa bile meydana gelebilir.
Örneğin, ince ve kolay kuruyan kaplama için tasarlanmış bir kurutucu ayarı kalın levhalara uygun olmayabilir. Benzer şekilde, yoğun ahşap aynı koşullar altında daha hafif ahşaptan farklı tepki verebilir.
Malzeme kaynaklı farklılıkları azaltmak için:
Kaplama kalınlığını düzenli olarak ölçün.
Kuruma gereksinimleri önemli ölçüde farklı olan malzemeleri ayırın.
Yaygın türler için uygun çalışma reçeteleri oluşturun.
Önceki üretim partilerinden elde edilen sonuçları kaydedin.
Hammadde her değiştiğinde ayarları yeniden kontrol edin.
Bu adımlar, operatörlerin tahmine dayanmak yerine bilinçli ayarlamalar yapmasına yardımcı olur. Ayrıca daha öngörülebilir kaplama üretimini destekler.
6. Aşırı Yükleme veya Kötü Levha Besleme
Operatörlerin kaplamayı kurutucuya besleme şekli, hava akışını ve ısı transferini etkileyebilir. Üst üste binen levhalar, düzensiz aralıklar ve yanlış hizalama, sıcak havanın her yüzeye eşit şekilde ulaşmasını engelleyebilir.
Aşırı yükleme, ısıtma ve sirkülasyon sistemleri üzerindeki talepleri de artırabilir. Sonuç olarak bazı bölgeler beklenenden daha yavaş kuruyabilir.
İyi tasarlanmış bir makine bile her besleme sorununu telafi edemez. Operatörler, ekipman üreticisinin yükleme önerilerine uymalı ve malzeme akışını istikrarlı tutmalıdır.
Üretim sırasında bu noktaları kontrol edin:
Levhaları doğru yönde besleyin.
Gereksiz üst üste binmeyi ve düzensiz aralıkları önleyin.
Konveyör yollarını temiz ve engelsiz tutun.
Levhaların her bölümden sorunsuz geçip geçmediğini kontrol edin.
Çalışma genişliği boyunca tutarlı yükleme sağlayın.
İyi besleme uygulamaları kurutma tutarlılığını artırır ve makinenin amaçlanan kapasitesine daha yakın çalışmasına yardımcı olur.
7. Yetersiz Nem İzleme ve Kontrolü
Bir kurutucu normal çalışıyor gibi görünürken tutarsız nem seviyeleri üretebilir. Güvenilir ölçümler olmadan operatörler bir sorunun erken belirtilerini kaçırabilir.
Tek başına görsel inceleme, her levhanın tam nem içeriğini ortaya koyamaz. Bir kaplama yüzeyi kuru görünebilir, ancak içinde aşırı nem tutabilir. Başka bir levha kabul edilebilir görünebilir, ancak elleçleme sırasında kırılgan hale gelebilir.
Nem izleme, operatörlere kurutma sürecini ayarlamak için daha iyi bilgi sağlar. Üretim hattına bağlı olarak üreticiler el tipi ölçüm cihazları, numune alma prosedürleri veya çevrimiçi ölçüm sistemleri kullanabilir.
Pratik bir izleme rutini şunları içermelidir:
Her üretim partisinden temsili levhaların kontrol edilmesi.
Çalışma genişliği boyunca farklı konumlarda nemin ölçülmesi.
Sonuçların sıcaklık ve konveyör hızıyla birlikte kaydedilmesi.
Farklı kurutucu bölgelerinden veya çalışma dönemlerinden alınan okumaların karşılaştırılması.
Yalnızca tek tek levhaları düzeltmek yerine tekrarlanan varyasyonların araştırılması.
Çevrimiçi izleme, süreç kontrolü için faydalı geri bildirim sağlayabilir. Operatörler nem okumalarını çalışma verileriyle ilişkilendirdiğinde, kalıpları belirleyebilir ve daha iyi kararlar verebilir.
Adım Adım Eşit Olmayan Kurumayı Nasıl Teşhis Edebilirsiniz
Eşit olmayan kuruma ortaya çıktığında, aynı anda birkaç ayarı değiştirmek sorun gidermeyi zorlaştırır. Görünür kusurları ölçülebilir çalışma koşullarıyla ilişkilendiren yapılandırılmış bir yaklaşım öneriyoruz.
Adım 1: Deseni Belirleyin
Öncelikle sorunun tek tek levhaları mı, kurutucunun bir bölümünü mü yoksa tüm üretim partisini mi etkilediğini belirleyin. Islak alanların sürekli olarak aynı tarafta mı yoksa aynı konumda mı göründüğünü kontrol edin.
Bu bilgi, malzeme sorunlarını hava akışı veya ekipman sorunlarından ayırmaya yardımcı olabilir.
Adım 2: Nem İçeriğini Ölçün
Kurutucu çıkışından temsili numuneler toplayın. Tek bir okumaya güvenmek yerine birkaç levhayı ölçün. Sonuçları kaydedin ve üretim gereksinimlerinizle karşılaştırın.
Hedef nem içeriği amaçlanan uygulamaya, yapıştırıcı sistemine, ahşap türüne ve üretim koşullarına bağlıdır. Her zaman ürününüze ait spesifikasyonları izleyin.
Adım 3: Çalışma Verilerini Gözden Geçirin
Sıcaklığı, konveyör hızını, fan çalışmasını ve mevcut nem ölçümlerini kontrol edin. Mevcut okumaları kararlı üretim kayıtlarıyla karşılaştırın. Sorunun başladığı zaman civarında meydana gelen değişiklikleri arayın.
Örneğin, ıslak levhalardaki ani bir artış, bir hammadde değişikliği veya azalan hava akışıyla aynı zamana denk gelebilir.
Adım 4: Her Seferinde Tek Bir Değişkeni Ayarlayın
Kontrollü ayarlamalar yapın ve sonuçları gözlemleyin. Sıcaklığı, hızı ve hava akışını aynı anda değiştirmek, etkili çözümü belirlemeyi zorlaştırır.
Her değişikliği değerlendirmek için yeterli üretim süresi tanıyın. Hem ayarları hem de ortaya çıkan nem ölçümlerini kaydedin.
Adım 5: Sonuçları Doğrulayın
Ayarlamadan sonra numune almaya devam edin. Nem değişiminin levhalar ve partiler arasında azalıp azalmadığını kontrol edin. Ayrıca kaplamayı gevreklik, çatlama ve eğrilme açısından inceleyin.
Başarılı bir ayarlama, yeni kalite sorunları yaratmadan tutarlılığı iyileştirmelidir.
Daha İyi Kurutma Teknolojisi Tutarlılığı Nasıl İyileştirebilir?
Uygun bir kurutucu tasarımı, üreticilerin sıcaklık, hava akışı ve malzeme hareketini daha etkili bir şekilde yönetmesine yardımcı olabilir. Ancak en iyi çözüm, üretim kapasitesine, hammaddelere, yakıt bulunabilirliğine ve ürün gereksinimlerine bağlıdır.
Shandong Shine Machinery olarak, üreticilerin tek bir bileşene odaklanmak yerine komple kurutma sistemini değerlendirmesi gerektiğine inanıyoruz. Tutarlı sonuçlar, ekipman tasarımı, proses ayarları ve günlük operasyon arasındaki etkileşime bağlıdır.
Dengeli Hava Sirkülasyonu
İyi tasarlanmış bir hava sirkülasyon sistemi, ısıyı kurutma alanı boyunca daha eşit şekilde dağıtır. Bu, farklı konumlardan geçen levhalar arasındaki farklılıkları azaltır. Düzenli bakım, bu dengeyi zaman içinde korumaya yardımcı olur.
Bölgesel Sıcaklık Kontrolü
Kurutucu bölgeleri arasında bağımsız kontrol, operatörlerin farklı kurutma aşamalarında koşulları uyarlamasına olanak tanır. Bu esneklik, her levhayı tüm süreç boyunca aynı koşullara maruz bırakmadan nem giderimini yönetmeye yardımcı olabilir.
Güvenilir Nem İzleme
Nem ölçümü, operatörlerin yetersiz kurutma ve aşırı kurutmayı bu sorunlar daha büyük partileri etkilemeden önce belirlemesine yardımcı olur. Çevrimiçi izleme sürekli geri bildirim sağlayabilirken, manuel numune alma daha küçük operasyonlar için pratik bir seçenek sunar.
Enerji Verimli Çalışma
Kaynak verimli bir kurutma sistemi, aşırı ısı veya işlem süresi harcamadan nemi uzaklaştırır. Dengeli hava akışı, uygun çalışma ayarları, etkili yalıtım ve tutarlı besleme, daha iyi enerji kullanımına katkıda bulunur.
Üreticiler enerji tüketimini ürün kalitesi ve üretim çıktısıyla birlikte değerlendirmelidir. Saat başına en düşük enerji kullanımı her zaman kabul edilebilir levha başına en düşük maliyet anlamına gelmez.
Kaçınılması Gereken Yaygın Hatalar
Bazı sorun giderme yöntemleri dengesiz kurutmayı daha da kötüleştirebilir. Üretim ayarlarınızı değiştirmeden önce bu yaygın hatalara dikkat edin.
Sıcaklığı hemen artırmak:Daha yüksek ısı, zayıf hava akışını düzeltmeden aşırı kurutmayı kötüleştirebilir.
Konveyörü çok fazla yavaşlatmak:Daha uzun kuruma süreleri enerjiyi boşa harcayabilir ve zaten kuru olan levhalara zarar verebilir.
Hammadde farklılıklarını göz ardı etmek:Farklı türler ve kalınlıklar farklı çalışma koşulları gerektirebilir.
Yalnızca birkaç levhayı kontrol etmek:Küçük numuneler üretim genişliği boyunca önemli farklılıkları kaçırabilir.
Bakımı ihmal etmek:Kirli filtreler, aşınmış bileşenler ve dengesiz fanlar kurutma performansını düşürebilir.
Birkaç ayarı birlikte değiştirmek:Birden fazla ayarlama, gerçek nedeni belirlemeyi zorlaştırır.
Bunun yerine, her karara yön vermek için ölçümleri, bakım kayıtlarını ve kontrollü testleri kullanın. Bu yaklaşım, ekibinizin her gün aynı belirtileri tedavi etmek yerine tekrarlayan sorunları çözmesine yardımcı olur.
Sıkça Sorulan Sorular
Kaplama neden bir tarafta diğerinden daha hızlı kurur?
Dengesiz hava akışı, tutarsız ısı dağılımı veya levha kalınlığındaki farklılıklar bir tarafın daha hızlı kurumasına neden olabilir. Çalışma genişliği boyunca nem ölçümlerini kontrol edin ve sirkülasyon sistemini inceleyin.
Yüksek sıcaklık kaplama kurumasının eşit olmamasına neden olabilir mi?
Evet. Aşırı sıcaklık bazı bölgelerde nem kaybını hızlandırabilir ve kırılganlık veya diğer kusur risklerini artırabilir. Ancak düşük sıcaklık da levhaların çok ıslak kalmasına yol açabilir. Operatörler sıcaklığı hava akışı, nem ve konveyör hızıyla birlikte değerlendirmelidir.
Kaplamamın çok ıslak olup olmadığını nasıl anlarım?
Nem içeriğini uygun bir ölçüm cihazıyla ölçün ve sonuçları üretim spesifikasyonlarınızla karşılaştırın. Yalnızca görsel muayene, bir levhanın hedef nem seviyesine ulaşıp ulaşmadığını doğrulayamaz.
Daha iyi bir kurutucu eşit nem içeriğini garanti eder mi?
Hiçbir makine her çalışma koşulunda mükemmel sonuçları garanti edemez. Ekipman tasarımı, hammadde değişkenliği, bakım ve proses kontrolü hepsi nihai sonucu etkiler. Uygun bir kurutucu, operatörler doğru kullandığında tutarlı çalışmayı kolaylaştırır.
Üreticiler kaplama kurutma maliyetlerini nasıl azaltabilir?
Yeniden kurutmayı, aşırı kurutmayı ve önlenebilir malzeme israfını azaltarak başlayın. Kararlı çalışma koşullarını koruyun, nem içeriğini izleyin ve ısıtma ile sirkülasyon sistemlerini iyi durumda tutun.
Sonuç: Her Levhayı Değerlendirin
Düzensiz kaplama kurutması nadiren tek bir faktörden kaynaklanır. Başlangıç nemi, ahşap türü, levha kalınlığı, hava akışı, sıcaklık, besleme hızı ve izleme, nihai sonucu etkiler. Üreticiler bu ilişkileri anladıklarında, gereksiz sıcaklık artışlarına veya daha uzun kurutma sürelerine bağlı kalmadan kaliteyi iyileştirebilirler.
Shandong Shine Machinery olarak, reddedilen her levhanın kaybedilen malzeme, enerji ve üretim zamanı anlamına geldiğini biliyoruz. Amacımız, uygun ekipman ve pratik süreç kontrolü aracılığıyla üreticilerin kararlı kurutma performansı elde etmelerine yardımcı olmaktır. Yeni bir kurutma hattı planlıyorsanız veya mevcut bir hattı iyileştiriyorsanız, üretim gereksinimlerinizi görüşmek ve uygun bir çözüm keşfetmek için ekibimizle iletişime geçin.