Kaplama Büzülmesi Nasıl Azaltılır: 7 Kanıtlanmış Yöntem
Ahşap kaplama basit görünür, ancak kurutulması dikkatli bir kontrol gerektirir. Nemdeki küçük bir değişiklik boyutunu, şeklini ve kalitesini etkileyebilir. Aşırı büzülme ayrıca çatlaklara, kırışıklıklara ve üretim israfına neden olabilir. Kontrplak üreticileri için bu sorunlar işletme maliyetlerini hızla artırabilir.
Shandong Shine Machinery olarak bu üretim zorluklarını anlıyoruz. Üreticilerin levha kalitesini iyileştirmesine yardımcı olan pratik kurutma çözümlerine odaklanıyoruz. Bu rehberde, kaplama büzülmesinin başlıca nedenlerini ve bunları azaltmanın yedi yolunu açıklıyoruz. Ayrıca modern kurutma ekipmanlarının istikrarlı üretimi nasıl desteklediğini ele alıyoruz.
1. Kaplama Büzülmesine Ne Sebep Olur?
Çözümleri tartışmadan önce, ahşap kaplamanın neden büzüldüğünü anlamalıyız. Ahşap, hücre duvarlarında ve açık boşluklarında su içerir. Kuruma sırasında ahşap nemi serbest bırakır ve boyutlarını kademeli olarak değiştirir. Bu doğal süreç, özellikle nem içeriği lif doygunluk noktasının altına düştüğünde boyutsal değişiklikler yaratır.
Ancak her kaplama levhası aynı oranda büzülmez. Ahşap türü, kalınlık, başlangıç nemi ve kurutma koşulları sonucu etkiler. Zayıf süreç kontrolü normal büzülmeyi daha da kötüleştirebilir. Bu nedenle üreticilerin üretim hatlarını ayarlamadan önce ana nedenleri belirlemeleri gerekir.
1.1 Ahşap Yapısındaki Doğal Değişiklikler
Ahşap, nem içeriği değiştikçe doğal olarak genişler ve büzülür. Ahşap, lif doygunluk noktasının altında bağlı suyu kaybettiğinde hücre duvarları büzülür. Bu süreç, kuruma sırasında ahşap büzülmesine neden olur. Farklı ahşap türleri de farklı büzülme özellikleri gösterir.
Örneğin, yoğun sert ağaç türleri daha hafif yumuşak ağaçlardan farklı davranabilir. Damar yönü de boyutsal değişiklikleri etkiler. Masif ahşapta teğetsel büzülme genellikle radyal büzülmeyi aşar. Kaplama, kalın keresteden farklı bir yapıya sahip olsa da orijinal ahşap özellikleri hâlâ önemlidir.
1.2 Aşırı Başlangıç Nem Değişimi
Taze soyulmuş kaplama genellikle büyük miktarda su içerir. Ancak farklı levhalar farklı başlangıç nem seviyelerine sahip olabilir. Diri odun, öz odun ve farklı kütük kesitleri önemli farklılıklar gösterebilir. Bu farklılıklar kaplama kurutma sürecinin kontrolünü zorlaştırır.
Bir partide hem ıslak hem de nispeten kuru levhalar bulunduğunda sorunlar gelişebilir. Daha ıslak levhalar daha fazla kuruma süresine ihtiyaç duyar. Bu arada, daha ince veya daha kuru levhalar nemi çok hızlı kaybedebilir. Bu durum, dengesiz kaplama kurutma ve tutarsız ürün kalitesi riskini artırır.
1.3 Uygun Olmayan Kurutma Koşulları
Yüksek sıcaklıklar otomatik olarak daha iyi kurutma sonuçları üretmez. Aşırı ısı, yüzey nemini çok hızlı bir şekilde uzaklaştırabilir. Bu arada, iç nemin kaçması daha fazla zaman gerektirebilir. Bu dengesizlik, kurutma stresi ve diğer kaplama kurutma kusurları yaratabilir.
Yetersiz hava akışı başka bir sorun yaratır. Bazı alanlar yeterli sıcak hava alırken, diğerleri nispeten serin kalır. Sonuç olarak, farklı levhalar farklı nihai nem seviyelerine ulaşabilir. İyi kurutma kontrolü sıcaklık, nem, hava akışı ve besleme hızını dengelemelidir.
2. Kaplama Büzülmesini Azaltmanın Yedi Etkili Yolu
Üreticiler doğal ahşap büzülmesini tamamen ortadan kaldıramaz. Ancak daha iyi üretim yönetimi yoluyla aşırı boyutsal değişiklikleri azaltabilirler. İşte kaplama üreticileri için önerdiğimiz yedi pratik yöntem.
2.1 Başlangıç Kaplama Nem İçeriğini Kontrol Edin
İyi kurutma, kaplama kurutucuya girmeden önce başlar. Üreticiler taze levhaların başlangıç nem içeriğini kontrol etmelidir. Güvenilir bir nem ölçer, operatörlerin partiler arasındaki önemli farklılıkları belirlemesine yardımcı olur. Bu basit adım, proses ayarlamaları için faydalı bir başlangıç noktası sağlar.
Kaplamayı çeşitli faktörlere göre ayırmanızı öneririz:
Ağaç türü ve yoğunluk.
Levha kalınlığı ve boyutları.
Başlangıç nem içeriği.
Öz odun ve diri odun özellikleri.
Görünür çatlaklar, budaklar ve diğer kusurlar.
Tutarlı partiler kurutma sürecini yönetmeyi kolaylaştırır. Ayrıca operatörlerin uygun kurutma parametrelerini seçmesine yardımcı olurlar. Unutmayın, bir kurutucu hammadde hazırlığındaki her sorunu telafi edemez.
2.2 Doğru Kaplama Kurutma Sıcaklığını Ayarlayın
Sıcaklık, kaplamanın nemi ne kadar hızlı saldığını doğrudan etkiler. Ancak doğru ayar birkaç üretim koşuluna bağlıdır. Bunlar arasında ağaç türü, kalınlık, başlangıç nemi ve ekipman tasarımı yer alır.
Aşırı yüksek kaplama kurutma sıcaklığı, yüzey kuruma hızını artırabilir. Aynı zamanda nem gradyanları ve gereksiz kurutma gerilimi oluşturabilir. Öte yandan, çok düşük kalan sıcaklıklar üretim süresini uzatabilir.
Üretim testleri yoluyla uygun bir sıcaklık programı geliştirmenizi öneririz. Operatörler ayrıca mümkün olduğunda gerçek kaplama sıcaklığını izlemelidir. Yalnızca kurutucu ekranına güvenmeyin. Amaç, yalnızca mümkün olan en yüksek sıcaklığa ulaşmak değil, istikrarlı nem giderimidir.
2.3 Kaplama Kurutma Hızını Ayarlayın
Kurutma hızı, boyutsal kararlılıkta önemli bir rol oynar. Kaplama nemi çok hızlı kaybederse, yüzeyi iç katmanlarından önce kuruyabilir. Bu durum dengesiz nem dağılımı ve iç gerilim oluşturabilir.
Besleme hızı, gerçek kurutma gereksinimleriyle eşleşmelidir. Daha kalın levhalar genellikle daha ince levhalara göre daha fazla kurutma süresine ihtiyaç duyar. Farklı türler de farklı ayarlar gerektirebilir. Bu nedenle operatörler, konveyör hızını gerçek üretim koşullarına göre ayarlamalıdır.
Şu pratik kontrolleri göz önünde bulundurun:
Gelen levhaların kalınlığını karşılaştırın.
Kurutucu çıkışındaki nem seviyelerini izleyin.
Aşırı yüzey kuruması olup olmadığını kontrol edin.
Koşullar değiştiğinde konveyör hızını ayarlayın.
Sonuçları her üretim partisi için kaydedin.
Biraz daha uzun bir kurutma döngüsü ürün tutarlılığını iyileştirebilir. Daha da önemlisi, aşırı kurutulmuş veya yetersiz kurutulmuş levhalardan kaynaklanan israfı azaltabilir.
2.4 Tutarlı Sıcak Hava Sirkülasyonunu Koruyun
Hava akışı, ısıyı kaplama yüzeylerine dağıtır. Zayıf hava akışı, kurutma odası içinde sıcaklık farklılıkları yaratır. Sonuç olarak, bazı levhalar diğerlerinden daha hızlı kurur.
Etkili sıcak hava sirkülasyonu, daha tutarlı kurutma koşullarının korunmasına yardımcı olur. Operatörler fanları, kanalları, filtreleri ve hava çıkışlarını düzenli olarak denetlemelidir. Tıkanmış geçişler hava akışını azaltabilir ve dengesiz kurutmaya yol açabilir.
Aşağıdaki ekipman bileşenlerinin kontrol edilmesini öneriyoruz:
Sirkülasyon fanları ve fan motorları.
Hava kanalları ve dağıtım kanalları.
Filtreler ve havalandırma açıklıkları.
Hava çıkışı sıcaklık farkları.
Konveyör hizalaması ve yükleme koşulları.
Tutarlı hava akışı, daha iyi kaplama kalite kontrolünü destekler. Ayrıca üreticilerin daha öngörülebilir kurutma sonuçları elde etmesine yardımcı olur.
2.5 Nihai Kaplama Nem İçeriğini İzleyin
Kaplama gerekli nem seviyesine ulaştığında kurutma durdurulmalıdır. Aşırı kurutma enerji israfına neden olur ve levha esnekliğini azaltabilir. Yetersiz kurutma da kontrplak üretimi sırasında yapışma sorunlarına yol açabilir.
Doğru kaplama nem içeriği, ahşap türüne, yapıştırıcıya ve nihai uygulamaya bağlıdır. Bazı üretim süreçleri %6–%12 civarında hedefler kullanır. Ancak bu aralık yalnızca başlangıç referansı olarak hizmet etmelidir. Üreticiler gerçek gereksinimlerini yapıştırıcı spesifikasyonları ve üretim testleri aracılığıyla doğrulamalıdır.
Farklı kurutucu konumlarından birkaç levhanın ölçülmesini öneririz. Mümkün olduğunda hem levha yüzeylerini hem de farklı üretim partilerini kontrol edin. Bu yaklaşım, yalnızca uygun tek bir numunenin test edilmesinden daha güvenilir bilgi sağlar.
2.6 Kademeli Kurutma Ayarlarını Kullanın
Kurutma koşullarındaki ani değişiklikler üretimi istikrarsız hale getirebilir. Örneğin, sıcaklık ve konveyör hızının aynı anda artırılması sorun gidermeyi zorlaştırır. Operatörler sonuca hangi ayarın neden olduğunu belirlemekte zorlanabilir.
Daha kontrollü bir yaklaşım daha net sonuçlar üretir. Mümkün olduğunda her seferinde tek bir ana parametreyi değiştirin. Ardından nem okumalarını, levha boyutlarını ve görünür kusurları karşılaştırın.
Bu yöntem ayrıca üreticilerin güvenilir bir kurutma programı oluşturmasına yardımcı olur. Farklı türler ve kalınlıklar için başarılı ayarların kayıtlarını tutun. Zamanla bu kayıtlar değerli üretim bilgisine dönüşür.
2.7 Kaplama Taşıma ve Depolamayı İyileştirin
Kurutma işlemi levhalar makineden çıktığında sona ermez. Uygun olmayan taşıma yeni nem değişimlerine yol açabilir. Kuru kaplama, nemli ortam havasından nem emebilir. Bu, bir sonraki üretim aşamasından önce boyutsal değişikliklere neden olabilir.
Üreticiler birkaç temel uygulamayı izlemelidir:
Kuru kaplamayı temiz ve kuru bir alanda depolayın.
İstifleri doğrudan su maruziyetinden uzak tutun.
Değişen neme gereksiz maruziyetten kaçının.
Düz ve sağlam istifleme yüzeyleri kullanın.
Levhaları taşıma sırasında koruyun.
Kurutulmuş kaplamayı uygun bir üretim programı içinde işleyin.
Doğru depolama, kurutma sırasında elde edilen nem dengesinin korunmasına yardımcı olur. Aksi takdirde, iyi kontrol edilen bir kurutucu bile hayal kırıklığı yaratan sonuçlar verebilir.
3. Kaplama Kurutma Makinesi Büzülmeyi Azaltmaya Nasıl Yardımcı Olur?
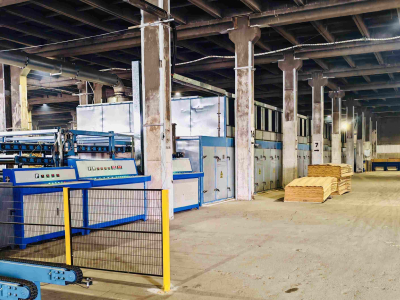
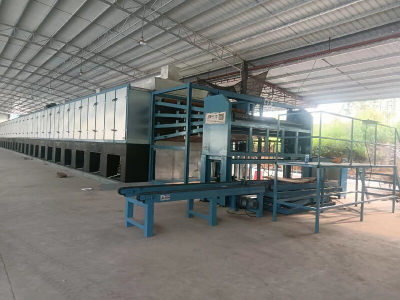
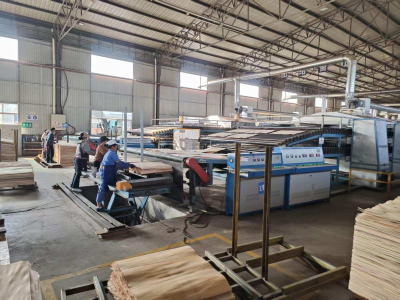
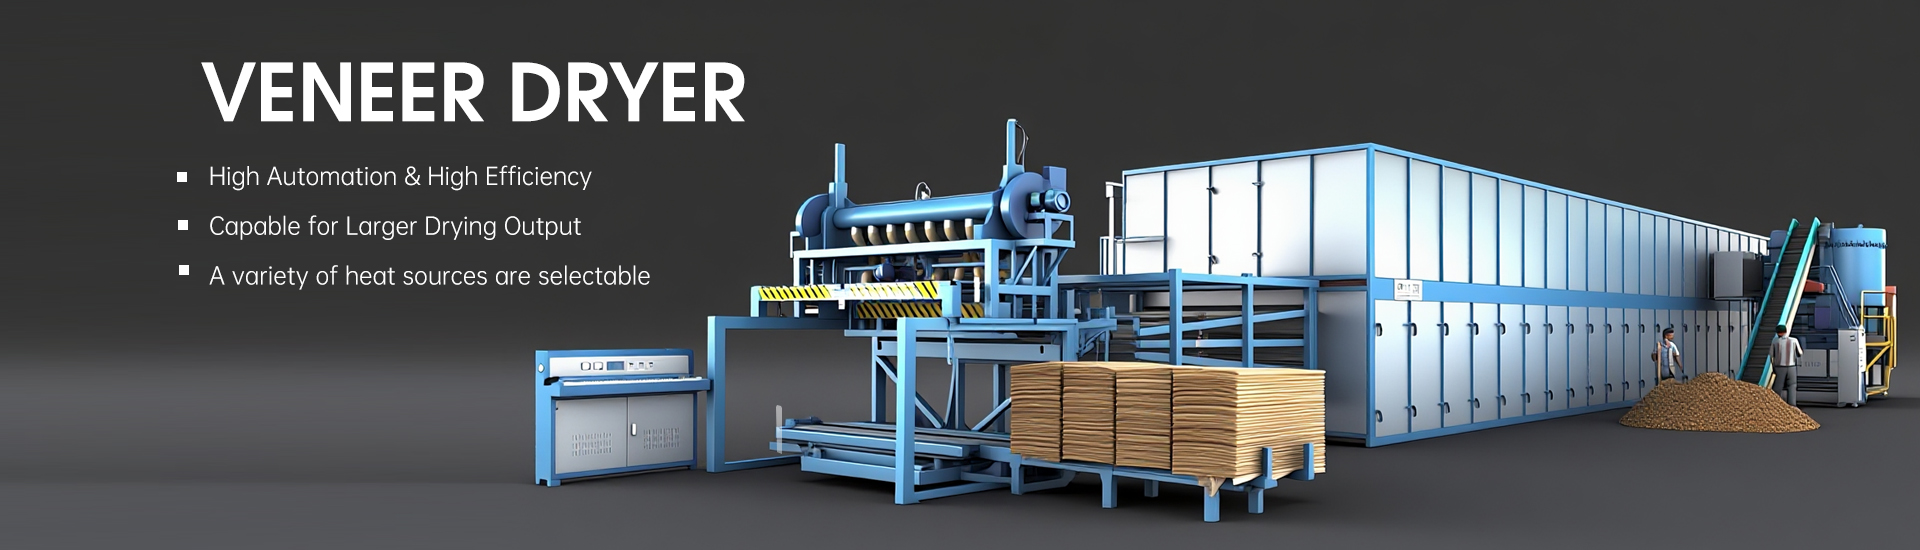
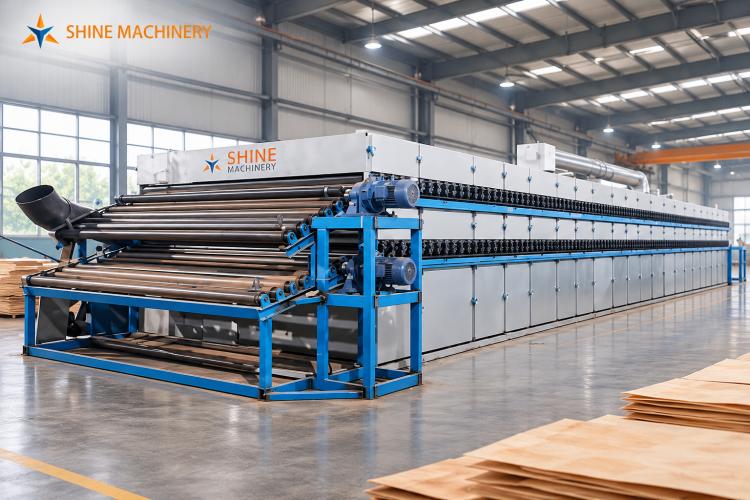
Ekipman performansının kurutma tutarlılığı üzerinde büyük bir etkisi vardır. Modern bir endüstriyel kaplama kurutucusu, kontrollü ısıtma ve sürekli hava akışı sağlar. Ayrıca operatörlerin üretim hızını ve kurutma koşullarını yönetmesine yardımcı olur.
Shandong Shine Machinery olarak pratik ekipman çözümlerine odaklanıyoruz. Amacımız, kontrplak üreticilerinin istikrarlı kurutma performansı elde etmelerine yardımcı olmaktır. Güvenilir ekipmanın hem ürün kalitesini hem de üretim verimliliğini desteklemesi gerektiğine inanıyoruz.
3.1 Daha Tutarlı Sıcaklık Dağılımı
İyi tasarlanmış bir kurutma sistemi, ısıyı çalışma alanı boyunca dağıtır. Bu, kaplama levhaları arasındaki sıcaklık farklarının azaltılmasına yardımcı olur. Tutarlı ısıtma ayrıca kurutma parametrelerinin yönetilmesini kolaylaştırır.
Ancak sıcaklık homojenliği ekipman tasarımına ve bakımına bağlıdır. Operatörler fanları, kanalları ve ısıtma bileşenlerini düzenli olarak denetlemelidir. İyi ekipman iyi çalışma alışkanlıkları gerektirir.
3.2 Daha İyi Hava Akışı ve Nem Uzaklaştırma
Etkili hava akışı, kaplama yüzeylerinden buharlaşan nemin uzaklaştırılmasına yardımcı olur. Aynı zamanda daha tutarlı ısı transferini destekler. Bu faktörler birlikte kurutma sürecinin kararlılığını artırır.
Üreticiler hava hızına ve neme dikkat etmelidir. Her ikisi de nem uzaklaştırmayı ve kurutma performansını etkiler. Uygun bir hava akışı sistemi, kaplamanın eşit olmayan şekilde kuruma riskini azaltabilir.
3.3 Esnek Kurutma Hızı Ayarı
Sürekli bir kaplama kurutucusu, operatörlerin konveyör hızını ayarlamasına olanak tanır. Bu esneklik, farklı levha kalınlıklarına ve nem koşullarına uyum sağlamaya yardımcı olur. Aynı zamanda değişen hammaddeler arasında tutarlı üretimi destekler.
Örneğin, daha kalın kaplama daha uzun bir bekleme süresi gerektirebilir. Daha ince levhalar genellikle benzer koşullar altında daha az süreye ihtiyaç duyar. Operatörler besleme hızını gerçek test sonuçlarına göre ayarlayabilir.
3.4 İyileştirilmiş Üretim Verimliliği
Modern kaplama kurutma teknolojisi ısıtma, hava akışı ve konveyör sistemlerini birleştirir. Bu bileşenler sürekli üretimi sürdürmek için birlikte çalışır. İstikrarlı çalışma, gereksiz duruş sürelerini ve malzeme israfını azaltmaya yardımcı olur.
Uygun bir kurutma sistemi aynı zamanda kontrplak üretim sürecini de destekler. Kaplamayı yapıştırma, presleme ve sonraki işlemler için hazırlar. Sonuçta, daha iyi nem kontrolü üreticilerin genel üretim kalitesini iyileştirmelerine yardımcı olur.
4. Kaçınılması Gereken Yaygın Kaplama Kurutma Kusurları
Büzülme nadiren tek başına ortaya çıkar. Kötü kurutma koşulları birbiriyle ilişkili birkaç soruna yol açabilir. Bu kusurları tanımak, operatörlerin üretim sorunlarını daha erken düzeltmelerine yardımcı olur.
Yaygın kusur
Olası neden
Önerilen eylem
Aşırı büzülme |
Kontrolsüz nem kaybı |
Kurutma koşullarını ayarlayın |
Yüzey çatlakları |
Aşırı kurutma gerilimi |
Sıcaklığı optimize edin |
Kaplama eğrilmesi |
Düzensiz nem dağılımı |
Hava akışını iyileştirin |
Düzensiz kurutma |
Tutarsız ısı sirkülasyonu |
Fanları ve kanalları kontrol edin |
Kırılgan kaplama |
Aşırı kurutma |
Nihai nemi kontrol edin |
Zayıf yapışma |
Yanlış nem içeriği |
Yapıştırıcı gereksinimlerini kontrol edin |
Bu sorunlar genellikle benzer nedenleri paylaşır. Bu nedenle üreticiler, tek tek kusurlara odaklanmak yerine tüm kurutma sürecini değerlendirmelidir.
4.1 Aşırı Kurutma ve Yetersiz Kurutmadan Kaçının
Her iki durum da sonraki üretimi etkiler. Aşırı kurutulmuş kaplama kırılgan hale gelebilir ve işlenmesi zorlaşabilir. Yetersiz kurutulmuş kaplama, yapıştırıcı performansını ve presleme kalitesini olumsuz etkileyebilir.
Her ürün türü için net nem hedefleri belirlemenizi öneririz. Düzenli testler ayrıca operatörlerin büyük partiler kusurlu hale gelmeden önce sorunları tespit etmesine yardımcı olur.
4.2 Güvenilir bir Kalite Kontrol Sistemi Oluşturun
İyi kaplama kalite kontrolü, tutarlı ölçüm ve dokümantasyon gerektirir. Operatörler her parti için önemli üretim parametrelerini kaydetmelidir.
Faydalı parametreler şunları içerir:
Başlangıç nem içeriği (%).
Son nem içeriği (%).
Kaplama kalınlığı (mm).
Kurutma sıcaklığı (°C).
Konveyör hızı (m/dak).
Kurutma süresi (sn veya dak).
Ortam nemi (%).
Hata oranı (%).
Bu kayıtlar, üreticilerin eğilimleri belirlemesine ve üretim ayarlarını iyileştirmesine yardımcı olur. Ayrıca sorun gidermeyi çok daha kolay hale getirir.
5. Kaplama Kurutma Sürecinizi Nasıl Optimize Edersiniz
Büzülmeyi azaltmak, yeni ekipman satın almaktan daha fazlasını gerektirir. Üreticilerin hammadde hazırlığı, süreç kontrolü ve ekipman bakımını birleştiren kapsamlı bir yaklaşıma ihtiyacı vardır.
Bu pratik iş akışını izlemenizi öneririz:
Gelen kütükleri ve yeni soyulmuş kaplamaları inceleyin.
Başlangıç nem içeriğini ölçün.
Levhaları tür ve kalınlığa göre ayırın.
Uygun kurutma parametrelerini seçin.
Sıcaklığı ve hava akışını izleyin.
Konveyör hızını ve nihai nemi kontrol edin.
Kurutulmuş levhaları çekme ve diğer kusurlar açısından inceleyin.
Bitmiş kaplamayı istikrarlı koşullar altında depolayın.
Bu iş akışı tekrarlanabilir bir üretim süreci oluşturur. Ayrıca operatörlerin tahmin yerine gerçek ölçümlere dayalı kararlar almasına yardımcı olur.
Yüksek üretim hacimlerine sahip üreticiler için otomatik izleme ek faydalar sağlayabilir. Operatörlerin değişen koşulları takip etmesine ve tutarlı çıktıyı sürdürmesine yardımcı olur. Bununla birlikte, düzenli manuel denetimler önemini korumaktadır.
6. Sonuç: Daha İyi Kurutma, Daha Az Çekme
Kaplama çekmesi, nem kaybının doğal bir sonucudur. Ancak aşırı çekmenin düzenli bir üretim sorunu haline gelmesi gerekmez. Üreticiler daha iyi nem yönetimi, uygun sıcaklıklar ve tutarlı hava akışı sayesinde boyutsal değişiklikleri azaltabilir.
Shandong Shine Machinery olarak, güvenilir kurutma ekipmanlarının modern kontrplak üretiminde önemli bir rol oynadığına inanıyoruz. Doğru yapılandırılmış bir kurutma sistemi, üreticilerin ürün tutarlılığını artırmasına ve malzeme israfını azaltmasına yardımcı olur.
Üretim hattınız için uygun bir endüstriyel kaplama kurutucusu mu arıyorsunuz? Ahşap türünüz, kaplama kalınlığınız, üretim kapasiteniz ve kurutma gereksinimleriniz hakkında görüşmek için ekibimizle iletişime geçin. Size pratik bir çözüm bulmanıza yardımcı olmaya hazırız.