Kaplama neden soyulma sırasında çatlar?
Soyma sırasında kaplama yarılması, kontrplak üreticileri için ciddi sorunlar yaratır. Malzeme kullanımını azaltır, üretimi kesintiye uğratır ve üretim maliyetlerini artırır. Daha da kötüsü, hasarlı kaplama, bitmiş kontrplağın yapışma kalitesini ve görünümünü etkileyebilir.
Peki, kaplama soyma sırasında neden yarılır? Deneyimlerimize göre, birkaç faktör birlikte etkili olur. Bunlar arasında ahşap nemi, kütük sıcaklığı, bıçak durumu, makine ayarları ve doğal ahşap özellikleri yer alır. Bu faktörleri anlamak, üreticilerin daha az kusurlu yüksek kaliteli kaplama levhaları üretmesine yardımcı olur.
1. Düzensiz Kütük Nemi ve Sıcaklığı
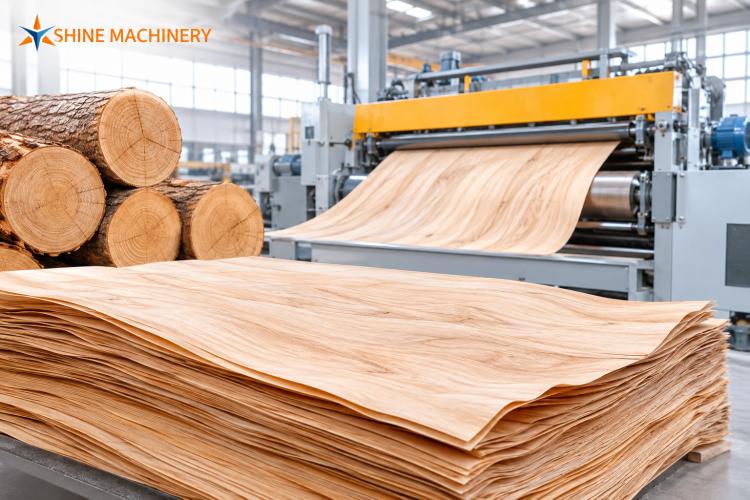
Kütük koşullandırma, kaplama üretiminde önemli bir rol oynar. Üreticiler genellikle soymadan önce kütükleri buharlama veya sıcak su işlemiyle ısıtır. Bu işlem ahşabı yumuşatır ve kesmeyi kolaylaştırır.
Ancak yetersiz koşullandırma düzensiz kesme direnci oluşturabilir. Bıçak daha sonra ahşap liflerini düzgün bir şekilde ayırmakta zorlanır. Sonuç olarak kaplamada derin çatlaklar, pürüzlü yüzeyler veya beklenmedik yarılmalar oluşabilir.
Tomruk Koşullandırması Nasıl İyileştirilir
Şu faktörlere dikkat etmenizi öneririz:
Tomruk sıcaklığı: Tomruk boyunca uygun sıcaklıkları koruyun.
Nem içeriği: Soyma öncesinde aşırı kurumadan kaçının.
Isıtma süresi: Koşullandırma süresini ahşap türüne ve tomruk çapına göre ayarlayın.
Sıcaklık homojenliği:Dış ve iç bölümlerin yeterli ısı aldığından emin olun.
Farklı ağaç türleri farklı koşullandırma yöntemleri gerektirir. Bu nedenle operatörler, büyük üretim partilerine başlamadan önce uygun koşulları test etmelidir.
2. Körelmiş veya Yanlış Ayarlanmış Soyma Bıçakları
Soyma bıçağı kesim kalitesini doğrudan belirler. Kör bir bıçak daha fazla kesme kuvveti gerektirir ve daha fazla sürtünme oluşturur. Pürüzsüz bir kaplama şeridi üretmek yerine ahşap liflerini yırtabilir ve düzensiz kenarlar oluşturabilir.
Yanlış bıçak geometrisi de sorunlara yol açabilir. Örneğin, uygun olmayan bir bıçak açısı kesme direncini artırabilir. Aşırı boşluk pürüzlü yüzeylere ve dengesiz kesime neden olabilir.
Pratik Bıçak Bakım İpuçları
Önerdiğimiz bakım uygulamaları şunları içerir:
Her üretim vardiyasından önce bıçak kenarını kontrol edin.
Operatörler kesimde bozulma fark ettiğinde bıçakları bileyin veya değiştirin.
Bıçak hizalamasını tüm kesim genişliği boyunca kontrol edin.
Tutarlı bıçak boşluğunu ve kesim geometrisini koruyun.
Kesim alanı çevresindeki ahşap talaşlarını ve diğer kalıntıları temizleyin.
Keskin bir bıçak görünümü iyileştirmekten fazlasını yapar. Aynı zamanda gereksiz makine yüklerini ve üretim kesintilerini azaltır.
3. Yanlış Basınç Çubuğu Ayarları
Basınç çubuğu, döner soyma sırasında ahşabın nasıl davrandığını kontrol eder. Kütük yüzeyini destekler ve kesme alanı yakınında ahşap sıkışmasının kontrol edilmesine yardımcı olur.
Basınç yetersiz hale geldiğinde, ahşap lifleri aşırı derecede ayrılabilir. Bu durum, soyulmuş kaplamaların gevşek tarafında daha derin torna çatlakları oluşturur. Aşırı basınç da ezilme, burkulma ve eşit olmayan kalınlık dahil olmak üzere sorunlara neden olabilir.
Basınç Çubuğu Ayarları Nasıl Yapılır
Operatörler birkaç önemli noktayı göz önünde bulundurmalıdır:
Basınç çubuğunu bıçağa paralel tutun.
Boşluğu hedef kaplama kalınlığına göre ayarlayın.
Soyma işlemi boyunca uygun basıncı koruyun.
Basınç çubuğunu aşınma ve yüzey hasarı açısından inceleyin.
Üretim sırasında kaplama kalınlığını izleyin ve kesme derinliğini kontrol edin.
Doğru basınç ayarları daha pürüzsüz ve daha kararlı kaplama levhaları üretmeye yardımcı olur. Ancak ideal ayarlar ahşap türüne, kalınlığa ve makine tasarımına bağlıdır.
4. Aşırı Soyma Hızı
Üretim verimliliği önemlidir, özellikle büyük kontrplak fabrikalarında. Ancak diğer parametreleri ayarlamadan soyma hızını artırmak kaplama kalitesini düşürebilir.
Yüksek kesme hızları kesme kuvvetlerini artırabilir ve soyma sürecini daha az kararlı hale getirebilir. Sonuç olarak kaplama şeritlerinde daha derin çatlaklar veya düzensiz yüzeyler oluşabilir.
Kararlı üretimin yalnızca maksimum hızın peşinden koşmaktan daha önemli olduğuna inanıyoruz. Üreticiler soyma hızını bıçak durumu, kütük sıcaklığı ve baskı çubuğu ayarlarıyla koordine etmelidir.
5. Doğal Ahşap Kusurları ve Lif Yapısı
Bazen makine doğru çalışır, ancak ahşabın kendisi sorun yaratır. Ahşap, yoğunluk, lif yönü ve lif yapısında doğal farklılıklar içerir.
Budaklar, iç çatlaklar, reaksiyon odunu ve düzensiz lifler sürekli soymayı kesintiye uğratabilir. Bu özellikler kaplamada yerel yarılmalara veya zayıf bölgelere neden olabilir.
Malzemeyle İlgili Kusurlar Nasıl Azaltılır
Soymadan önce üreticiler şunları yapmalıdır:
Görünür çatlaklar ve hasarlı bölümler için kütükleri inceleyin.
Gerektiğinde uygun olmayan ahşap alanları çıkarın.
Kütükleri türlerine ve çaplarına göre ayırın.
Aşırı budakları ve düzensiz damarları belirleyin.
Farklı ahşap malzemeler için soyma parametrelerini ayarlayın.
İyi hammadde hazırlığı, tutarlı üretim için daha güçlü bir temel sağlar.
6. Kaplama Kurutma Mevcut Çatlakları Daha Kötü Hale Getirebilir mi?
Evet. Çatlama genellikle soyma sırasında başlasa da, sonraki kurutma mevcut kusurları daha belirgin hale getirebilir.
Yeni soyulmuş kaplamalar önemli miktarda nem içerir. Kurutma sırasında, nem malzemeden ayrılırken ahşap lifleri büzülür. Mevcut çatlaklar ve derin torna kontrol çatlakları, düzensiz kurutma koşulları altında daha görünür hale gelebilir.
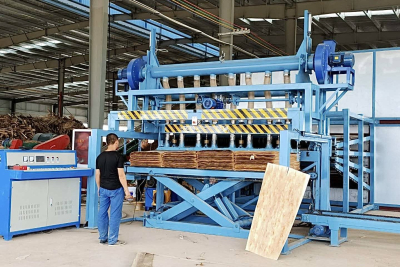
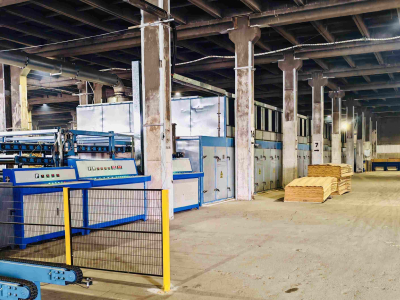
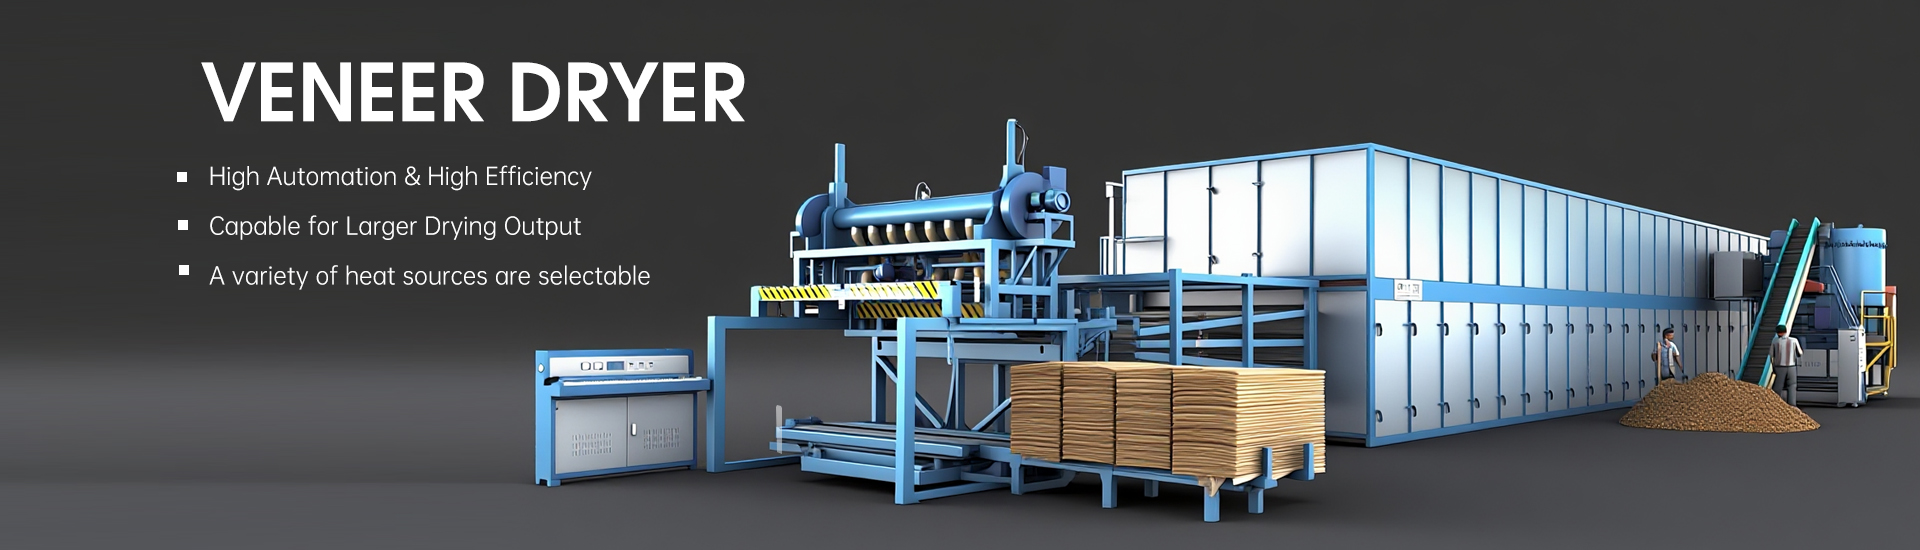
Doğru şekilde yapılandırılmış Kaplama Kurutma Makinesiüreticilerin sıcaklığı, hava akışını ve kuruma hızını kontrol etmesine yardımcı olur. Bu faktörler nem tekdüzeliğini ve soyulmuş kaplamaların son durumunu etkiler.
Aşağıdaki parametrelerin izlenmesini öneriyoruz:
Başlangıç kaplama nem içeriği (%).
Son nem içeriği (%).
Kurutma sıcaklığı (°C).
Konveyör hızı (m/dak).
Hava sirkülasyonu ve dağılımı.
Kaplama kalınlığı (mm).
Üreticiler her ağaç türü ve kalınlık için uygun kurutma koşullarını seçmelidir. Doğru kurutma, ciddi soyulma hasarını onaramaz, ancak ek kalite sorunlarını önlemeye yardımcı olabilir.
7. Yüksek Kaliteli Kaplama Levhaları Nasıl Üretilir
Kaplama yarılmasını azaltmak, hammadde hazırlığı, makine bakımı ve üretim kontrolü arasında işbirliği gerektirir.
Bu değerlendirmelere dayanarak basit bir muayene rutini öneriyoruz:
Denetim Öğesi |
Önerilen Eylem |
Tomruk durumu |
Çatlakları ve ahşap kusurlarını kontrol edin |
Tomruk koşullandırma |
Uygun sıcaklığı koruyun |
Soyma bıçağı |
Kesme kenarını keskin tutun |
Baskı çubuğu |
Hizalamayı ve basıncı kontrol edin |
Soyma hızı |
Dengesiz çalışmadan kaçının |
Kaplama kalınlığı |
Kalınlık tutarlılığını izleyin |
Kurutma işlemi |
Sıcaklığı ve nemi kontrol edin |
Düzenli denetim, operatörlerin sorunları büyük üretim partilerini etkilemeden önce belirlemesine yardımcı olur.
Sonuç
Soyma sırasında kaplama yarılması nadiren tek bir faktörden kaynaklanır. Kötü kütük koşullandırma, kör bıçaklar, yanlış basınç ayarları, aşırı hız ve doğal ahşap kusurlarının tümü katkıda bulunabilir.
Shandong Shine Machinery olarak, kaplama kalitesinin üretimin her aşamasına bağlı olduğunu anlıyoruz. Doğru soyma daha iyi bir başlangıç noktası oluştururken, kontrollü kurutma tutarlı nem ve ürün kalitesinin korunmasına yardımcı olur.
Amacımız kontrplak üreticilerinin üretim verimliliğini artırmasına, malzeme israfını azaltmasına ve yüksek kaliteli kaplama levhaları elde etmesine yardımcı olmaktır.
Güvenilir kaplama kurutma ekipmanı mı arıyorsunuz? Üretim gereksinimlerinizi görüşmek ve uygun bir kurutma çözümü bulmak için Shandong Shine Machinery ile iletişime geçin.