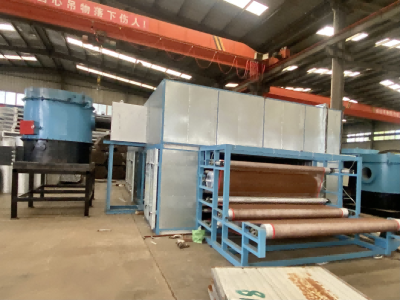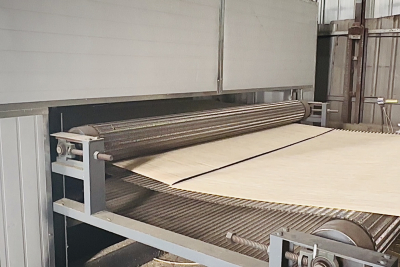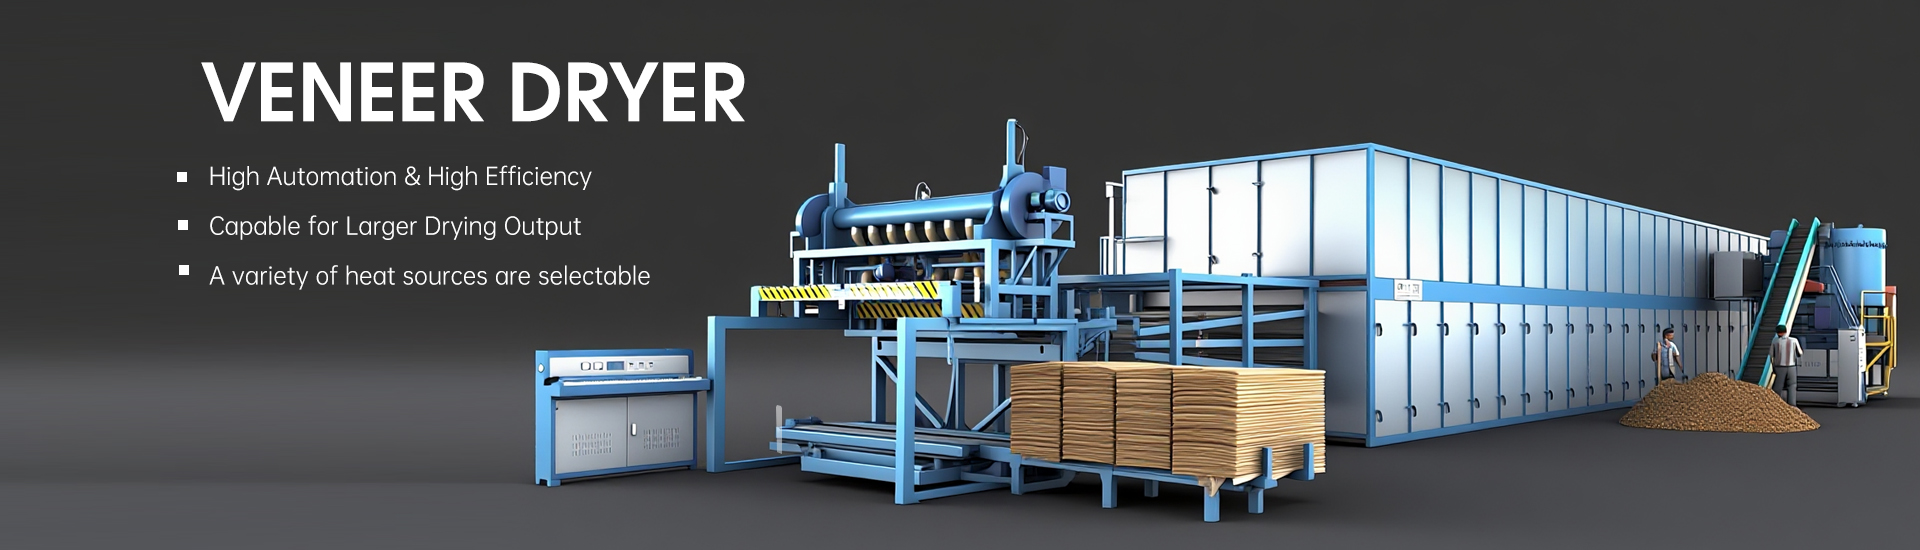
Kaplama Kalınlığı Kurumayı Nasıl Etkiler
Kaplama kalınlığı küçük bir ayrıntı gibi görünür. Gerçekte ise tüm kurutma sürecini değiştirebilir. Kaplama levhalarını kuruttuğumuzda kalınlık; ısı transferini, nem hareketini, kuruma süresini ve enerji tüketimini etkiler. Bu nedenle kurutma koşullarını belirlemeden önce kalınlığı dikkate almalıyız.
Üreticiler için bu her gün önemlidir. İnce bir levha hızlı kuruyabilirken kalın kaplamalar daha fazla zaman ve dikkatli kontrol gerektirir. Bu farkı göz ardı edersek ıslak kaplama, kurutucudan dengesiz kaplama nemiyle çıkabilir. Bu da daha sonra yapıştırma ve sıcak presleme sırasında sorun yaratabilir.
Kaplama Kalınlığı Neden Önemlidir?
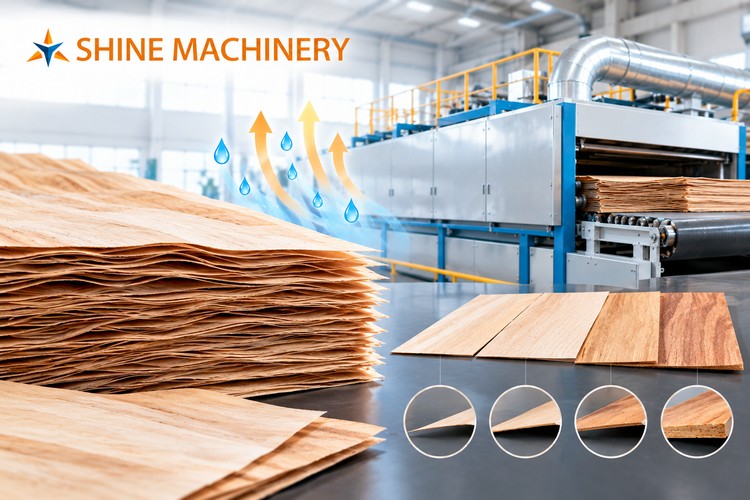
Kalınlık, nemin ahşap içinde nasıl hareket ettiğini değiştirir. İnce bir kaplamanın içindeki suyun yüzeye ulaşması için daha kısa bir yol vardır. Ancak daha kalın malzeme, nemin kaçabilmesinden önce daha uzun bir yol kat etmesine neden olur.
Bu fark tüm kaplama kurutma sürecinin sürecini etkiler. Sıcaklığı, hava akışını, besleme hızını ve kuruma süresini ayarlamamız gerekir. İyi bir ahşap kaplama kurutucusu farklı kaplama kalınlıklarında istikrarlı koşullar sağlamalıdır.
İnce Kaplama Daha Hızlı Kurur
İnce kaplama levhaları genellikle nemi hızla kaybeder. Küçük kalınlıkları, kurutma havasının daha fazla malzemeye verimli şekilde ulaşmasını sağlar. Ancak hızlı kurutma her zaman daha iyi kurutma anlamına gelmez.
Aşırı ısı uygularsak, ince kaplama çok hızlı kuruyabilir. Gevrek hale gelebilir, kıvrılabilir veya yüzey kusurları geliştirebilir. Bu nedenle, yine de kurutma kontrolü dikkatli yapmalıyız.
Kalın Kaplamalar Daha Fazla Zaman Gerektirir
Kalın kaplamalar genellikle daha uzun kurutma süresi gerektirir. Nem, çekirdekten yüzeye doğru daha uzağa gitmelidir. Sonuç olarak, kurutucunun iç nemi gidermek için yeterli ısıya ve hava akışına ihtiyacı vardır.
Basit bir çözüm cazip görünüyor: sadece sıcaklığı artırın. Ne yazık ki, ahşap nadiren basit kurallara uyar. Aşırı ısı, kaplama kalitesine zarar verebilir ve enerji tüketimini artırabilir.
Kalınlık Kurutma Koşullarını Nasıl Değiştirir
Kalınlık, içindeki birkaç temel parametreyi etkiler kaplama kurutucusu. Bu faktörleri normalde birlikte değerlendiririz:
Başlangıç nemi
Kaplama kalınlığı
Ahşap türleri
Kurutma sıcaklığı
Kurutma havası hızı
Bağıl nem
Kurutma süresi
Besleme hızı
Nihai nem içeriği
Örneğin, daha kalın kaplama üretim hattında daha yavaş besleme gerektirebilir. Ayrıca daha güçlü hava akışı veya ek kurutma bölgeleri gerekebilir. Bu ayarları gerçek kaplama durumuna göre yaparız.
Nem İçeriği Önemlidir
Nem içeriği bize ahşabın içinde ne kadar su kaldığını söyler. Ancak tek başına nihai sayı tüm hikâyeyi anlatmaz.
Nem dağılımını da kontrol etmemiz gerekir. Kaplama dışarıdan kuru görünürken içinde nem tutabilir. Bu sorun kalın malzemede daha olası hale gelir.
Tutarlı kaplama nemi istikrarlı üretmemize yardımcı olur, yüksek kalite kaplama. Ayrıca kontrplak üretimi sırasında daha iyi yapışmayı destekler.
Kalınlık ve Enerji Tüketimi
Kurutma önemli miktarda enerji kullanır. Bu nedenle kalınlık doğrudan etkileyebilir enerji tüketimini.
Daha kalın kaplama genellikle daha fazla ısı ve daha uzun bekleme süresi gerektirir. Ancak, kötü kurutucu ayarları daha da fazla enerji israf edebilir. Örneğin, aşırı egzoz ısısı değerli termal enerjiyi dışarı taşıyabilir.
Biz sadece ısı eklemeye değil, dengeye odaklanıyoruz. İyi yalıtım, uygun hava akışı, ısı geri kazanımı ve doğru besleme verimliliği artırabilir. İyi tasarlanmış bir kurutucu, faydalı enerjiyi israf etmeden nemi gidermelidir.
Farklı Kaplama Kalınlıklarını Nasıl Kontrol Ediyoruz
Deneyimlerimize göre, tutarlı sonuçlar iyi hazırlıkla başlar. Önce kaplama kalınlığını ve başlangıç nemini kontrol ederiz. Ardından, belirli kurutma koşullarını için uygun ahşap türleri.
Kurutma sonrası nemi de izleriz. Bu, bir sonraki süreci etkilemeden önce eşit olmayan kurumayı belirlememize yardımcı olur. Gerektiğinde, kurutucu sıcaklığını, hava hızını ve besleme hızını ayarlarız.
Kaplama Yığınlarını İzleyin
Kaplama yığınlarıkurutma sonuçlarını da etkileyebilir. Kötü istifleme hava akışını engelleyebilir ve dengesiz nem oluşturabilir. Malzeme kötü durumda girerse kurutucu iyi performans gösteremez.
Bu nedenle, uygun besleme ve aralık önemlidir. Kurutma havasının kaplama yüzeyine eşit şekilde temas etmesini isteriz. Buradaki küçük iyileştirmeler şaşırtıcı bir fark yaratabilir.
Bu, Kaplama Üretimi İçin Ne Anlama Geliyor?
Kalınlık asla sonradan düşünülecek bir şey olmamalıdır. Kalınlık kurutma süresinin peşinden gitmek yerine kontrollü bir nihai nem seviyesini hedefliyoruz, ekipman ayarlarını, üretim kapasitesini ve nihai kaplama kalitesini.
Modern bir üretim hattı için şunları dikkate almanızı öneririz:
Kaplama kalınlığı ve toleransı
Başlangıç nem seviyesi
Hedef son nem içeriği
Ahşap türü ve yoğunluğu
Gerekli üretim kapasitesi
Mevcut ısı kaynağı
Kurutucu uzunluğu ve kat sayısı
Beklenen kaplama kalitesi
Bu faktörler birlikte çalıştığında, daha istikrarlı kurutma sonuçları elde edebiliriz. Amaç basittir: gereksiz zaman veya enerji israfı olmadan kaliteli kaplama üretmek.
Son Sözler
Yani,kaplama kalınlığı kurutmayı nasıl etkiler? Daha kalın kaplama genellikle daha fazla kuruma süresi ve daha güçlü süreç kontrolü gerektirir. İnce kaplama daha hızlı kurur, ancak aynı zamanda dikkatli sıcaklık yönetimi gerektirir.
İyi kurumanın dengeden geldiğine inanıyoruz. Kalınlık, nem içeriği, kurutma havası, sıcaklık ve besleme hızının doğru kombinasyonu güvenilir sonuçlar yaratır. Doğru kaplama kurutucusu ile üreticiler kaplama kalitesini korurken verimliliği artırabilir.